
 +86-13989502277


Introducción
En la producción moderna de colchones, la línea de transferencia determina si los resortes ensacados se mueven desde el conformado del alambre hasta el envuelto y el ensamblaje con velocidad, alineación y tensión uniformes. Alambre doble Ultra-4 Máquina de muelles de bolsilloElevamos ese estándar combinando la automatización de alto rendimiento con un control más preciso de la geometría de la bobina, la exactitud del sellado y el flujo de material. Este artículo explica por qué esa precisión es importante en una línea de transferencia de resortes ensacados, donde suelen producirse pérdidas de producción, y cómo la capacidad de doble alambre puede mejorar el rendimiento, la consistencia del producto y la eficiencia posterior para los fabricantes que compiten tanto en calidad como en escala.
Por qué son importantes las líneas de transferencia de los resortes ensacados
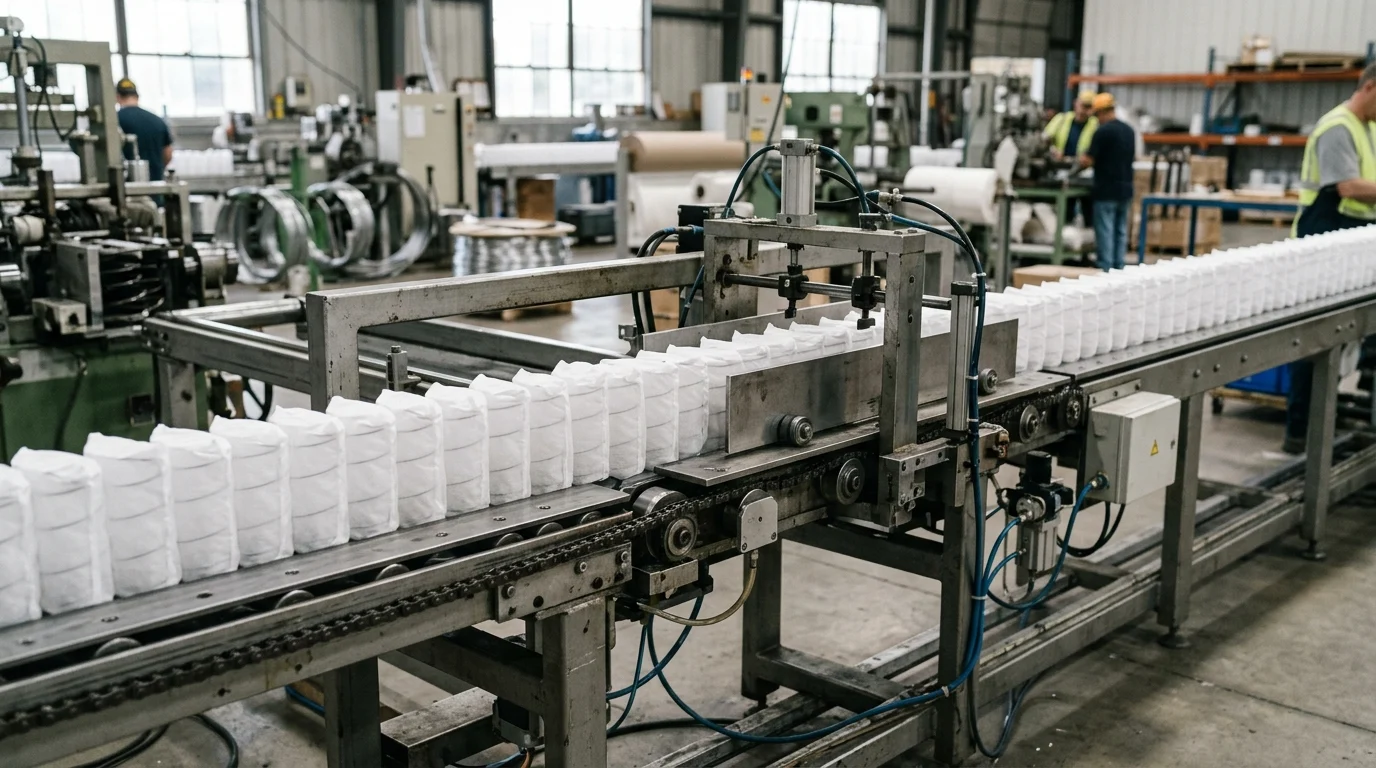
La industria mundial de fabricación de colchones ha experimentado una transformación radical en la última década, impulsada en gran medida por la demanda de los consumidores de comodidad personalizada y los requisitos logísticos del comercio minorista moderno. En el centro de este cambio se encuentra la transición de las unidades tradicionales de muelles interconectados a los muelles ensacados individualmente. Para satisfacer las agresivas demandas de volumen y precisión del mercado actual, las fábricas dependen cada vez más de la tecnología avanzada. Línea de transferencia de resortes ensacadosEstos sofisticados sistemas salvan la brecha entre el procesamiento del alambre en bruto y el ensamblaje final de la unidad de resorte, lo que garantiza una producción continua y de alta velocidad sin sacrificar la integridad estructural.
Los métodos de fabricación tradicionales a menudo requerían intervención manual para mover los resortes helicoidales a las estaciones de envoltura y encolado, lo que introducía errores humanos, tensión inconsistente y cuellos de botella importantes. Los métodos modernos Las líneas de transferencia eliminan estas variables. Mediante la automatización completa de los procesos de transporte, embalaje y sellado, y la integración de mecanismos servoaccionados y monitorización de la tensión en tiempo real, estos sistemas permiten a los fabricantes mantener estrictas tolerancias de calidad incluso a velocidades operativas máximas. Comprender la mecánica y las fuerzas del mercado que rigen estos sistemas es fundamental para los gerentes de planta que buscan optimizar sus inversiones en equipos.
Factores del mercado que impulsan una producción de mayor precisión
El auge de los modelos de comercio electrónico de "colchones en caja" ha alterado fundamentalmente los requisitos estructurales de los núcleos de los colchones. El embalaje en rollo ejerce enormes fuerzas de compresión sobre las unidades de muelles, lo que requiere el uso de alambre de acero al carbono de alta resistencia que pueda recuperar el 100% de su altura original al desembalarse. Esta realidad logística obliga a los fabricantes a lograr una mayor precisión en las fases de enrollado y templado. Un moderno Línea de transferencia Garantiza que cada resorte mantenga el paso y las dimensiones exactas del cilindro antes de ser sellado en tela no tejida, evitando la deformación que conduce a fallas posteriores a la compresión.
Además, la preferencia del consumidor se ha inclinado decisivamente hacia los sistemas de soporte por zonas. Los diseños ergonómicos con configuraciones de 3, 5 o 7 zonas requieren la integración perfecta de diferentes calibres de alambre, que suelen oscilar entre 1,6 mm para zonas de hombros más suaves y 2,2 mm para un soporte lumbar firme. La producción manual o con equipos obsoletos de estas complejas configuraciones genera tiempos de ciclo inaceptables y altas tasas de defectos. La demanda del mercado de colchones híbridos de alta gama, que ha experimentado un crecimiento sostenido de dos dígitos año tras año, exige que las líneas de producción manejen la zonificación multicalibre de forma nativa y a alta velocidad.
Cómo las líneas de transferencia mejoran el rendimiento y la consistencia.
El rendimiento y la consistencia son las métricas principales con las que se evalúa el equipo de ensamblaje de colchones. Las máquinas de enrollado y envoltura más antiguas y descentralizadas generalmente alcanzan un máximo de 80 a 100 resortes por minuto. En contraste, un sistema totalmente integrado Línea de transferencia de resortes ensacados Puede mantener cómodamente tasas de producción superiores a 250 resortes por minuto. Este aumento exponencial en la productividad se logra sincronizando el cabezal de bobinado, el mecanismo de plegado de tela y el transductor de soldadura ultrasónica mediante un controlador lógico programable (PLC) centralizado.
Más allá de la velocidad, las líneas de transferencia automatizadas mejoran drásticamente la uniformidad. Al mantener una tensión constante en el tejido no tejido y utilizar servomotores de precisión para el posicionamiento, la línea garantiza que cada bolsillo tenga el mismo volumen. Esta uniformidad evita la superposición de muelles o la falta de soporte del tejido, causas comunes de ruido y desgaste irregular en los colchones terminados.
| Métrico | Sistemas de enrollado heredados | Línea de transferencia automatizada moderna |
|---|---|---|
| Rendimiento máximo | 80 - 100 resortes/min | 250 - 280 resortes/min |
| Capacidad de zonificación | Procesamiento manual/por lotes | Sistema automatizado y continuo multizona |
| Residuos textiles | 5% - 8% | |
| Requisitos del operador | 2-3 operarios por línea | 1 operador por línea |
Ventajas técnicas del sistema de doble cable Ultra-4
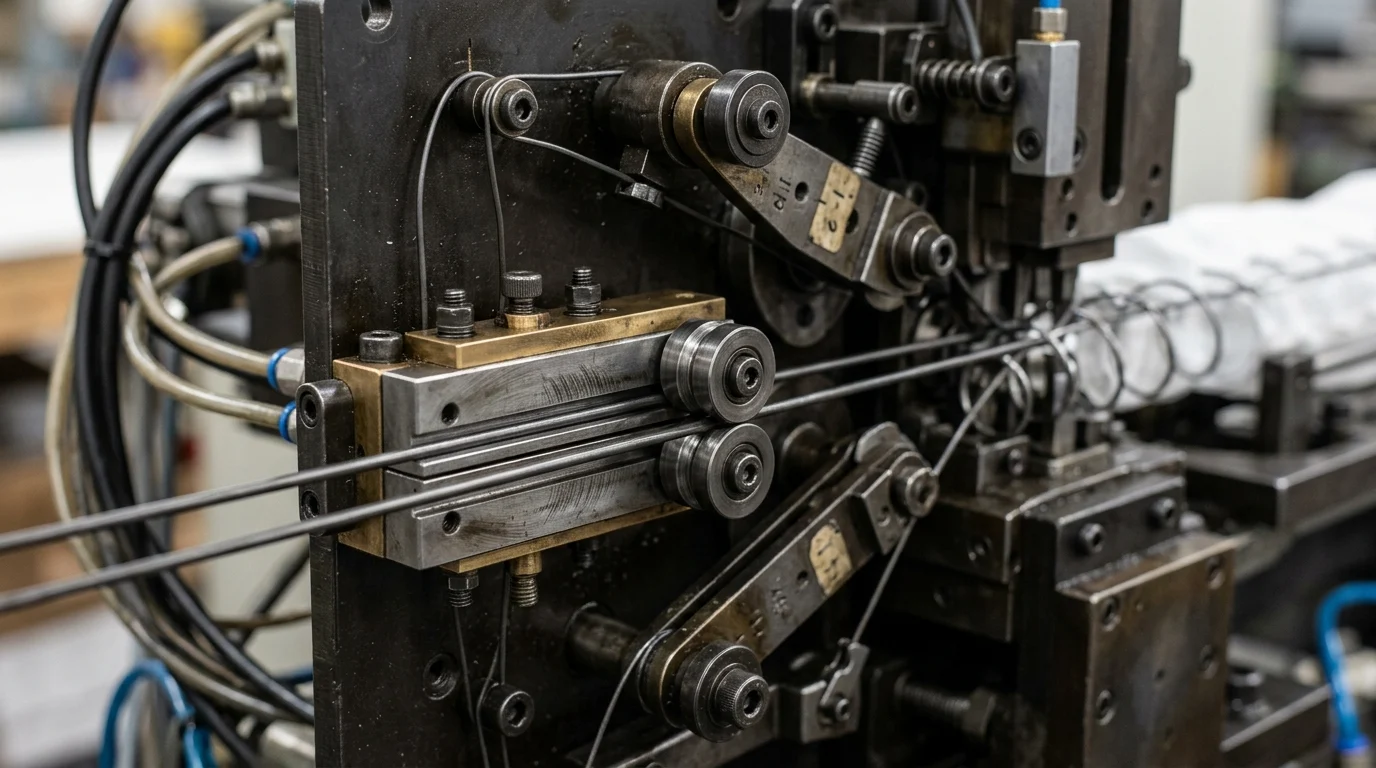
Entre los avances tecnológicos en la fabricación de colchones, el sistema Ultra-4 Dual Wire representa un salto significativo en la capacidad de producción. A diferencia de las máquinas estándar que requieren cambios físicos de bobina o líneas separadas para producir diferentes niveles de firmeza, los sistemas de doble alambre procesan dos calibres de alambre distintos simultáneamente. Esta arquitectura permite una única Máquina de muelles de bolsillo Para producir de forma continua unidades de resorte complejas y multizonales sin detener la línea para ajustar parámetros o cambiar materias primas. La sofisticación mecánica de la Ultra-4 reside en sus módulos de alimentación, bobinado y transferencia sincronizados, que operan en perfecta armonía para eliminar los tiempos muertos.
La integración de la tecnología de doble alambre transforma radicalmente la logística de la planta. Al consolidar la producción de distintos tipos de resortes en un único espacio continuo, las instalaciones pueden reducir el inventario de productos en proceso y minimizar el espacio que antes se destinaba al almacenamiento de diferentes lotes de bobinas. Para evaluar las ventajas técnicas del sistema Ultra-4, es necesario analizar detenidamente sus especificaciones físicas, su funcionamiento y los estándares de referencia utilizados para comparar su rendimiento con el de los equipos anteriores.
Especificaciones clave que afectan la precisión del resorte
La precisión de una bobina con bolsillo está regida por estrictas especificaciones mecánicas que la máquina debe cumplir de forma consistente. El sistema Ultra-4 está diseñado para manejar un amplio espectro de calibres de alambre, generalmente con diámetros de 1,2 mm a 2,4 mm. Este rango es fundamental, ya que abarca desde microbobinas ultrasuaves hasta resortes de soporte perimetral de alta resistencia. El cabezal de bobinado cuenta con controles programables de paso y diámetro, lo que permite alturas de resorte de 80 mm a 250 mm y diámetros de barril de 40 mm a 75 mm.
La precisión depende en gran medida de las especificaciones de templado y enfriamiento de la línea. El sistema Ultra-4 utiliza corrientes eléctricas de baja tensión y alta frecuencia para someter el alambre a un tratamiento térmico inmediatamente después del enrollado, aliviando la tensión mecánica y fijando la memoria del muelle. El sistema regula este proceso de templado con una tolerancia de ±5 °C, lo que garantiza una resistencia a la tracción uniforme en cada unidad. Sin este control térmico preciso, los muelles presentarían diferentes grados de pérdida de compresión a lo largo de su vida útil, lo que provocaría un hundimiento notable en el colchón final.
Ventajas de la alimentación de doble alambre y el conformado sincronizado
La principal ventaja del mecanismo de alimentación de doble alambre es la eliminación total del tiempo de inactividad por cambio de configuración durante la fabricación de núcleos de colchón zonificados. En una configuración estándar, cambiar de un alambre de 1,8 mm a uno de 2,0 mm requiere detener la máquina, volver a enhebrar el cabezal de bobinado y recalibrar la tensión, un proceso que puede durar entre 15 y 30 minutos. La Ultra-4 cuenta con dos desenrolladores de alambre y trayectorias de alimentación independientes que convergen en un bloque de bobinado de conmutación rápida. El PLC determina con precisión cuándo cortar un alambre y conectar el otro, lo que permite producir zonas alternas en una sola tira continua.
El conformado sincronizado garantiza que la transición entre diferentes calibres de alambre no interrumpa la fase de enrollado de la tela. Gracias a que el mecanismo de transferencia se ajusta con precisión a la velocidad del cabezal de bobinado, los bolsillos permanecen uniformemente espaciados, independientemente de la rigidez variable de la bobina en su interior. Esta sincronización reduce los atascos mecánicos en más del 80 % en comparación con los sistemas asíncronos, lo que prolonga la vida útil de las cuchillas de corte y los cuernos de soldadura ultrasónica al mantener un ritmo mecánico constante y predecible.
Cómo evaluar el rendimiento de una máquina
Para evaluar correctamente el Ultra-4 o cualquier sistema avanzado Muelle de bolsillo En este sistema, los ingenieros de planta deben evaluar el rendimiento utilizando métricas industriales estandarizadas. La Eficiencia General de los Equipos (OEE) es el estándar de referencia, considerando la disponibilidad, el rendimiento y la calidad. Un sistema Ultra-4 correctamente calibrado debería alcanzar consistentemente una OEE superior al 85 %, un marcado contraste con el 60-65 % típico de las líneas semiautomatizadas más antiguas. La tasa de desperdicio es otro indicador vital; las máquinas de primera categoría deberían mantener una tasa de desperdicio inferior al 0,5 % durante el funcionamiento en estado estacionario.
El tiempo de ciclo y la eficiencia energética también sirven como parámetros de referencia fundamentales. Medir el consumo exacto de kilovatios-hora (kWh) por cada 1000 resortes proporciona una imagen clara del costo operativo continuo de la máquina.
| Evaluación comparativa del rendimiento | Estándar heredado | Objetivo de doble cable Ultra-4 |
|---|---|---|
| Eficiencia general de los equipos (OEE) | 60% - 65% | > 85% |
| Tiempo de cambio (zonificación) | 15 - 30 minutos | 0 minutos (Continuo) |
| Tasa de desperdicio/defecto | 3,0% - 5,0% | |
| Eficiencia energética (por cada 10.000 resortes) | ~45 kWh | ~28 kWh |
Impacto en la calidad y la eficiencia de la producción
La instalación de una línea de transferencia avanzada reverbera En toda la planta de producción, la automatización de alta velocidad transforma radicalmente tanto los paradigmas de control de calidad como la eficiencia operativa. Elimina la variabilidad de la manipulación humana, que tradicionalmente es la principal causa de defectos en la fabricación de muelles ensacados. Cuando una máquina es capaz de producir más de 15 000 muelles por hora, incluso pequeñas desviaciones en la calibración pueden generar grandes cantidades de desperdicio. Por lo tanto, comprender cómo estos sistemas impactan la calidad y la eficiencia es fundamental para mantener la rentabilidad.
En este contexto, la eficiencia no se mide simplemente por la velocidad, sino por el equilibrio óptimo entre los insumos (mano de obra, energía y mantenimiento) y la producción de bienes vendibles y sin defectos. Gracias a los sistemas de control de procesos de circuito cerrado y las tecnologías de soldadura avanzadas, las líneas modernas reducen drásticamente el costo por unidad, al tiempo que mejoran la consistencia estructural del núcleo final del colchón.
Métricas de calidad y patrones de defectos comunes
La calidad en la fabricación de muelles ensacados se define mediante métricas estrictas: uniformidad de la altura del muelle (tolerancia de ±2 mm), integridad del sellado de la soldadura (capaz de soportar una fuerza de tracción lateral superior a 30 N) y ausencia total de sellos defectuosos. Un sello defectuoso se produce cuando la bocina ultrasónica no logra fusionar correctamente el tejido no tejido, lo que permite que el muelle comprimido se salga del bolsillo. Este defecto es especialmente perjudicial para los colchones enrollados, ya que la rotura de un solo muelle puede anular el sellado al vacío de todo el producto terminado.
Los defectos más comunes en los sistemas tradicionales incluyen la "distorsión del cañón", donde el resorte se inclina hacia un lado debido a un templado desigual del alambre, y la "sesgo de la tela", donde una tensión desigual provoca que la tira del bolsillo se curve. Los sistemas avanzados utilizan sensores de inspección óptica continua para monitorear el perfil geométrico de cada resorte antes de su envoltura. Si el sistema detecta un ángulo de inclinación superior a 3 grados o una soldadura incompleta, automáticamente marca y rechaza el segmento específico sin detener toda la línea de producción, manteniendo así las tasas de defectos muy por debajo del umbral de la industria del 0,5 %.
Equilibrar mano de obra, mantenimiento, energía y producción.
Lograr la máxima eficiencia de producción requiere equilibrar la alta producción con los costos de mano de obra, mantenimiento y energía. Un sistema totalmente automatizado Línea de transferencia de resortes ensacados Normalmente, reduce la mano de obra necesaria de tres operarios por turno a un solo técnico que supervisa la interfaz hombre-máquina (HMI) y gestiona la preparación de la materia prima. Esta reducción del 66 % en los costes de mano de obra directa acelera significativamente el retorno de la inversión del equipo.
El mantenimiento y el consumo energético también se optimizan. Los sistemas modernos con servomotores consumen aproximadamente un 30 % menos de energía que las máquinas neumáticas o las antiguas con levas mecánicas, con un promedio de entre 18 kW y 22 kW por hora de funcionamiento continuo. Además, el cambio del mantenimiento reactivo al predictivo —posibilitado por sensores de vibración y sistemas de lubricación automatizados— amplía los intervalos de mantenimiento principales de 500 horas a más de 1200 horas. Esta reducción del tiempo de inactividad planificado incrementa directamente el volumen total de producción trimestral.
Controles de proceso que mejoran la repetibilidad
El secreto de la repetibilidad de los modernos sistemas de doble hilo reside en sus controles de proceso de bucle cerrado. A diferencia de los sistemas de bucle abierto, que ejecutan comandos independientemente del resultado físico, los sistemas de bucle cerrado miden constantemente su propia salida y se ajustan en tiempo real. Por ejemplo, los controladores de tensión activos supervisan continuamente la velocidad de alimentación del tejido no tejido. Si se detecta una ligera elongación en el tejido, los servomotores ajustan automáticamente su velocidad para mantener el ancho exacto del bolsillo, evitando el error de deslizamiento que desalinea los resortes durante una larga producción.
La estabilidad de la soldadura ultrasónica es otro punto de control crítico. El generador que alimenta la bocina de soldadura debe mantener una frecuencia estricta de 20 kHz para garantizar una fusión uniforme del tejido de polipropileno. Los PLC avanzados monitorizan la impedancia acústica y ajustan automáticamente la amplitud para compensar pequeñas variaciones en el grosor del tejido o la humedad ambiental de la planta. Este nivel de control de procesos garantiza que el primer muelle producido un lunes por la mañana tenga las mismas especificaciones y calidad que el último producido un viernes por la tarde.
Cómo evaluar y seleccionar una máquina
La adquisición de un equipo de capital multimillonario, como un sistema de muelles ensacados de doble alambre, es una decisión estratégica compleja que va mucho más allá de comparar las especificaciones técnicas. El proceso de selección determina la trayectoria de la capacidad de producción de un fabricante durante los próximos 10 a 15 años. Por consiguiente, la evaluación de una máquina requiere un enfoque integral que analice minuciosamente el hardware, el ecosistema de software y la infraestructura corporativa del proveedor.
Un marco de evaluación riguroso debe valorar la capacidad del proveedor para brindar soporte global a la máquina, el cumplimiento del equipo con los estándares industriales regionales y la viabilidad de instalar la línea en una planta existente. Al centrarse en el costo total de propiedad (TCO), en lugar de en la inversión inicial (CapEx), los fabricantes pueden evitar adquirir una máquina aparentemente económica que, en última instancia, reduce la rentabilidad debido a tiempos de inactividad excesivos y altas tasas de defectos.
Cualificaciones del proveedor, servicio y soporte de repuestos
La fiabilidad de un Máquina de muelles de bolsillo Está intrínsecamente ligado a las cualificaciones y la infraestructura del fabricante. Los compradores deben exigir la certificación ISO 9001 como requisito mínimo, lo que garantiza que el proveedor cumpla con sistemas de gestión de calidad rigurosos durante la fabricación de la máquina. Además, la complejidad tecnológica de los servosistemas de doble cable exige un sólido servicio de asistencia posventa. El acuerdo de nivel de servicio (SLA) del proveedor debe garantizar explícitamente el soporte de diagnóstico remoto en un plazo de 2 horas y el despliegue de un técnico in situ en un plazo de 48 a 72 horas para fallos críticos.
La disponibilidad de repuestos es igualmente crucial. Dado que componentes altamente especializados como generadores ultrasónicos, servomotores personalizados y bocinas de soldadura de titanio no son artículos estándar, el proveedor debe mantener almacenes regionales de repuestos. Los compradores deben exigir una garantía contractual de que las piezas de desgaste críticas se enviarán en un plazo de 24 horas. Adquirir una máquina de alta velocidad de un proveedor que carezca de esta infraestructura logística supone un riesgo inaceptable para la cadena de suministro, donde un solo engranaje averiado podría paralizar todo el proceso de ensamblaje de colchones de una planta durante semanas.
Cumplimiento, preparación para la instalación y adecuación de la planta
Antes de emitir una orden de compra, los ingenieros de planta deben verificar que el equipo cumpla con todas las normas locales de seguridad y reglamentación. En el mercado europeo, el marcado CE es obligatorio, mientras que en Norteamérica se requiere la certificación UL o CSA para los paneles eléctricos y el cumplimiento de las normas OSHA para la seguridad del operario. Las líneas de transferencia modernas deben contar con sistemas de seguridad integrales, barreras fotoeléctricas y circuitos de parada de emergencia que interrumpan inmediatamente la alimentación de los cabezales de bobinado de alta velocidad si se supera una barrera física. Además, es necesario contar con cerramientos acústicos para mantener los niveles de ruido operativo por debajo del umbral de OSHA de 80 dB a 85 dB durante un turno de 8 horas.
La preparación para la instalación y la correcta adaptación de la planta requieren una planificación espacial y de infraestructura precisa. Una línea de transferencia de doble cable a escala completa Por lo general, se requiere una superficie lineal de aproximadamente 12 a 15 metros de largo y 4 metros de ancho. La instalación también debe contar con la infraestructura de servicios públicos adecuada, que generalmente requiere una fuente de alimentación trifásica estable de 380 V/50 Hz o 480 V/60 Hz, capaz de soportar picos de amperaje repentinos durante el calentamiento inicial de las unidades de templado. Es necesario verificar la capacidad de carga del piso, ya que estas máquinas suelen superar los 8000 kilogramos y requieren soportes antivibratorios de alta resistencia.
Comparación del coste total de propiedad entre diferentes proveedores
Comparar proveedores basándose únicamente en el precio de venta de la maquinaria es una estrategia de adquisición fundamentalmente errónea. Un análisis integral del costo total de propiedad (CTP) debe desglosar los costos a lo largo de un ciclo de depreciación estándar de 5 a 7 años. Si bien el proveedor A podría ofrecer una máquina por $200,000 y el proveedor B por $280,000, el equipo del proveedor B podría contar con una tecnología ultrasónica superior que reduce el desperdicio de tela en un 2 % y consume un 15 % menos de electricidad.
Al calcular el costo total de propiedad (TCO), los fabricantes deben considerar el costo de las piezas consumibles (como cuchillas de corte y boquillas de soldadura), el costo promedio del tiempo de inactividad no planificado (que puede superar los $5,000 por hora en ingresos perdidos para una planta de alto volumen) y el ahorro de mano de obra generado por la automatización. En muchos casos, el costo adicional pagado por un sistema de doble hilo de alta gama se recupera por completo en 14 a 18 meses únicamente mediante la reducción de materiales de desecho y la consolidación de turnos de operarios, lo que convierte a la máquina, inicialmente más cara, en una inversión a largo plazo mucho más rentable.
Cuando la inversión tiene sentido
Determinar el momento preciso para actualizar a una línea de transferencia de doble hilo de alta velocidad requiere un análisis minucioso de los cuellos de botella de producción actuales, la trayectoria del mercado y la disponibilidad de capital. Para muchos fabricantes medianos, los equipos antiguos pueden ser suficientes para producir ropa de cama estándar de gama básica. Sin embargo, a medida que el negocio crece y los socios minoristas demandan productos más complejos y con mayor margen de beneficio, los costos ocultos de operar maquinaria obsoleta comienzan a reducir los márgenes de ganancia.
La decisión de inversión depende, en última instancia, de identificar el punto de inflexión en el que el costo de mantener el statu quo —medido en contratos perdidos, altos costos laborales y desperdicio excesivo de materiales— supera el costo amortizado del nuevo equipo. Una vez establecida la justificación financiera, la atención debe centrarse de inmediato en ejecutar una estrategia de implementación impecable para garantizar que la nueva línea alcance su máxima eficiencia operativa lo más rápidamente posible.
Escenarios de producción que justifican la actualización
Diversos escenarios de producción distintos justifican claramente la inversión de capital necesaria para una actualización al estilo Ultra-4. El factor desencadenante más común es el volumen de producción. Cuando una planta procesa pedidos que superan constantemente las 15.000 unidades de colchones al mes, los costes laborales y de inventario en proceso asociados a la producción por lotes de diferentes calibres de bobina se vuelven matemáticamente insostenibles. A este volumen, un sistema de doble bobinado resulta más adecuado. Línea de transferencia Elimina los cuellos de botella en la preparación de la producción, lo que permite un flujo de fabricación justo a tiempo (JIT) puro, desde la bobina de alambre hasta el núcleo del colchón terminado.
Otro escenario crítico es un giro estratégico hacia el mercado de colchones híbridos de alta gama. Si la hoja de ruta de productos de una marca exige un cambio hacia diseños ergonómicos de 5 o 7 zonas, intentar fabricar estas unidades manualmente con máquinas de un solo hilo resultará en tasas de desperdicio que a menudo superan el 3 % al 5 %. El sistema de doble hilo es fundamental para producir estas zonas complejas de forma rentable. Además, si una planta experimenta una Eficiencia General de los Equipos (OEE) consistentemente inferior al 65 % debido al envejecimiento de los componentes mecánicos y las averías frecuentes, reemplazar varias máquinas antiguas poco fiables con una única línea automatizada de alta eficiencia es una decisión operativa acertada.
Pasos de implementación para reducir el riesgo de puesta en marcha
Para mitigar los riesgos sustanciales asociados con la puesta en marcha de equipos industriales pesados, los fabricantes deben seguir un protocolo de implementación riguroso. El proceso comienza meses antes de la entrega con una Prueba de Aceptación en Fábrica (FAT, por sus siglas en inglés) en las instalaciones del proveedor. Durante la FAT, el comprador debe procesar sus propias materias primas (calibres de alambre específicos y telas no tejidas) en la máquina para verificar que cumpla con la velocidad acordada de más de 250 resortes por minuto y tasas de defectos inferiores al 0,5 % bajo carga continua.
Una vez que el equipo llega a la planta del comprador, la Prueba de Aceptación en Planta (SAT, por sus siglas en inglés) valida que la máquina funcione de manera idéntica en su entorno permanente, teniendo en cuenta las fluctuaciones de energía locales y la humedad ambiental.
Conclusiones clave
- Las conclusiones y fundamentos más importantes para Pocket Spring Transfer Line
- Especificaciones, cumplimiento y comprobaciones de riesgos que conviene validar antes de comprometerse.
- Pasos prácticos y advertencias que los lectores pueden aplicar de inmediato.
Preguntas frecuentes
¿Para qué sirve una línea de transferencia de muelles ensacados?
Automatiza el enrollado, el embalaje, el sellado y la transferencia de muelles ensacados en un proceso continuo, lo que reduce la manipulación manual y mantiene las dimensiones de los muelles uniformes a alta velocidad.
¿A qué velocidad puede funcionar una línea de transferencia moderna?
Una línea automatizada moderna suele producir entre 250 y 280 resortes por minuto, en comparación con los aproximadamente 80 a 100 resortes por minuto de los sistemas independientes más antiguos.
¿Por qué es útil el sistema Ultra-4 Dual Wire para colchones con zonas diferenciadas?
Procesa dos calibres de alambre al mismo tiempo, por lo que puede producir unidades de resorte multizona de forma continua sin detenerse para cambiar las bobinas o realizar ajustes manuales.
¿Cómo mejora una línea de transferencia la calidad del colchón?
Utiliza control servo y monitorización de la tensión para mantener la uniformidad del tamaño del bolsillo, el paso del muelle y el sellado, lo que ayuda a prevenir la superposición, el ruido y el desgaste irregular.
¿Puede una línea de transferencia de muelles ensacados reducir la mano de obra y los residuos?
Sí. Las líneas automatizadas a menudo solo necesitan un operario y pueden reducir el desperdicio de tela a menos del 1,5 %, lo que mejora la eficiencia y reduce los costos de producción.