
 +86-13989502277


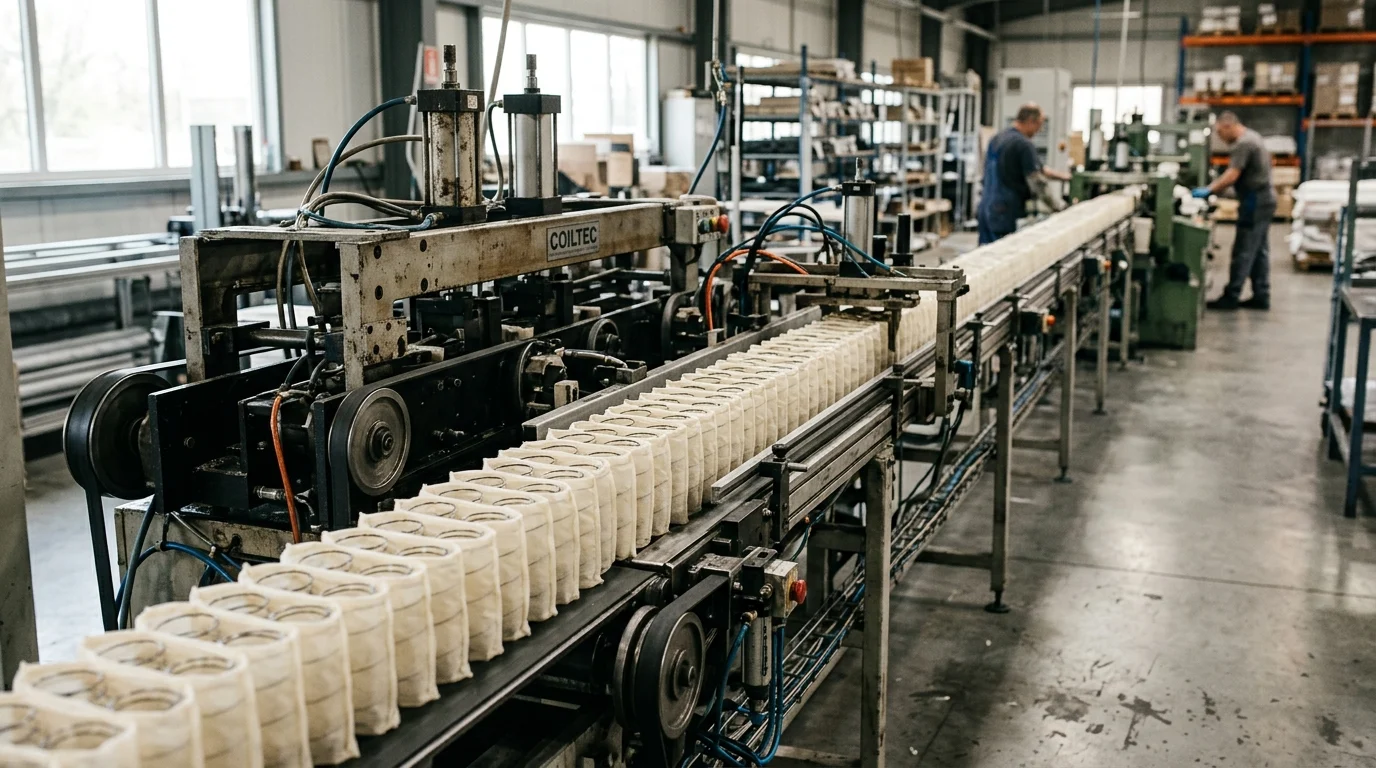
Las fábricas de colchones suelen invertir mucho en alta velocidad. Máquina de resortess, solo para perder capacidad durante la transferencia del ensamblaje del resorte a la unión, pegado o encapsulado posteriores. Esa brecha es dondeSistemas automatizados de transferencia de muelles ensacados Generar valor cuantificable. Al reemplazar el levantamiento manual, el movimiento de carros y la preparación de lotes con transportadores sincronizados y manipulación robótica, los fabricantes pueden proteger la geometría de los resortes, estabilizar la calidad y aumentar la producción por turno. Este artículo analiza cómo las líneas de transferencia avanzadas mejoran el rendimiento, reducen la dependencia de la mano de obra, minimizan el trabajo en curso y contribuyen a un desempeño más predecible de la fábrica. Para las plantas que enfrentan costos laborales crecientes, presión por defectos o limitaciones de espacio, la automatización de la transferencia ya no es solo una mejora de eficiencia, sino una estrategia de producción.
Valor estratégico de una línea de transferencia con resortes de bolsillo
En la fabricación moderna de colchones, la transición desde la fabricación de componentes individuales hasta el ensamblaje final representa un cuello de botella crítico en la producción. Históricamente, el traslado de las unidades de resortes ensambladas entre las estaciones de bobinado, las máquinas de encolado o unión y el encapsulado final requería una cantidad considerable de mano de obra. La introducción de un sistema automatizado Línea de transferencia de resortes ensacados Esto supone un cambio radical de paradigma, transformando un proceso fragmentado por lotes en un flujo de producción continuo y de alta velocidad.
El despliegue estratégico de estos sistemas de transferencia va más allá de la simple reducción de mano de obra; aborda cuestiones críticas como la integridad de los materiales, la utilización de la planta y la eficacia general de los equipos (OEE). Al eliminar el esfuerzo físico y la variabilidad inherente a la manipulación manual, los gerentes de planta pueden lograr una sincronización precisa entre el ensamblaje de resortes y los procesos posteriores de fabricación de colchones, lo que reduce los tiempos de ciclo y estabiliza los indicadores de calidad en producciones de alto volumen.
¿Por qué evaluar los sistemas de transferencia avanzados?
Evaluar sistemas de transferencia avanzados Es fundamental para las instalaciones que experimentan limitaciones de producción debido a restricciones intralogísticas. La manipulación manual de las unidades de resortes ensacados, que suelen pesar entre 15 y 25 kilogramos según el calibre del alambre y la configuración de la zona, conlleva un alto riesgo de fatiga del operario y trastornos por traumatismos acumulativos. Además, el transporte manual suele provocar la deformación de los resortes o la desalineación de las filas, lo que puede elevar las tasas de defectos posteriores a niveles inaceptables.
Las líneas de transferencia avanzadas mitigan estos riesgos mediante una cinemática automatizada y precisa. Al utilizar módulos transportadores sincronizados y manipulación robótica, estos sistemas mantienen la integridad geométrica de la unidad de resorte. Las instalaciones que evalúan estos sistemas suelen identificar una reducción inicial de desperdicios de entre el 12 % y el 18 %, directamente atribuible a la eliminación de técnicas incorrectas de elevación y apilamiento manuales, lo que convierte la actualización tecnológica en un paso fundamental para el aseguramiento de la calidad.
Cómo las líneas de transferencia mejoran el rendimiento
Las líneas de transferencia mejoran el rendimiento al establecer un flujo de materiales determinista y rítmico que obliga a los equipos aguas arriba y aguas abajo a operar a tasas de utilización óptimas. Un sistema de transferencia bien calibrado opera con tiempos de ciclo tan bajos como 25 a 30 segundos por unidad de resorte de gran tamaño, igualando eficazmente la producción de máquinas de muelles ensacados de alta velocidad y evitando la acumulación de trabajo en curso (WIP).
Para ilustrar el impacto en la capacidad de producción, considere las siguientes métricas de rendimiento que comparan diferentes metodologías de manipulación en un entorno de turno estándar de 8 horas:
| Metodología de manejo | Unidades promedio por turno | Se requiere mano de obra directa | Riesgo de acumulación de trabajo en curso | Tasa de defectos típica |
|---|---|---|---|---|
| Puramente manual | 150 - 200 | 4 - 6 operadores | Alto | 3,5% - 5,0% |
| Carros semiautomatizados | 250 - 350 | 2-3 operadores | Moderado | 1,5% - 2,5% |
| Línea totalmente automatizada | 600 - 800 | 1 operador (monitor) | Mínimo |
Al sincronizar la producción con la tasa de transferencia automatizada, las fábricas eliminan las microinterrupciones asociadas con el paletizado y la preparación manuales. Esta arquitectura de flujo continuo garantiza que la maquinaria de ensamblaje de alto valor nunca sufra escasez de insumos ni se vea bloqueada por la producción, maximizando así la utilización de los activos de capital.
Cuando la automatización crea una ventaja competitiva
La automatización pasa de ser una mejora operativa a una clara ventaja competitiva cuando un fabricante aumenta la producción a más de 400 colchones al día. En este punto, la complejidad logística de gestionar las materias primas, las unidades intermedias de muelles y los productos terminados exige un enfoque sistémico. línea de transferencia automatizada Permite a una fábrica presentar ofertas con confianza para pedidos de fabricación por contrato de gran volumen o pedidos minoristas con plazos de entrega garantizados.
Además, la capacidad de gestionar sin problemas dimensiones variables del producto —desde camas individuales hasta camas tamaño California king— sin necesidad de cambios manuales de herramientas proporciona una agilidad excepcional. Los fabricantes equipados con sistemas de transferencia avanzados pueden ejecutar programas de producción de modelos mixtos con un tiempo de preparación nulo, lo que permite la fabricación justo a tiempo (JIT) y reduce drásticamente el inventario de productos terminados y los costos de almacenamiento asociados.
Módulos principales y configuración del sistema
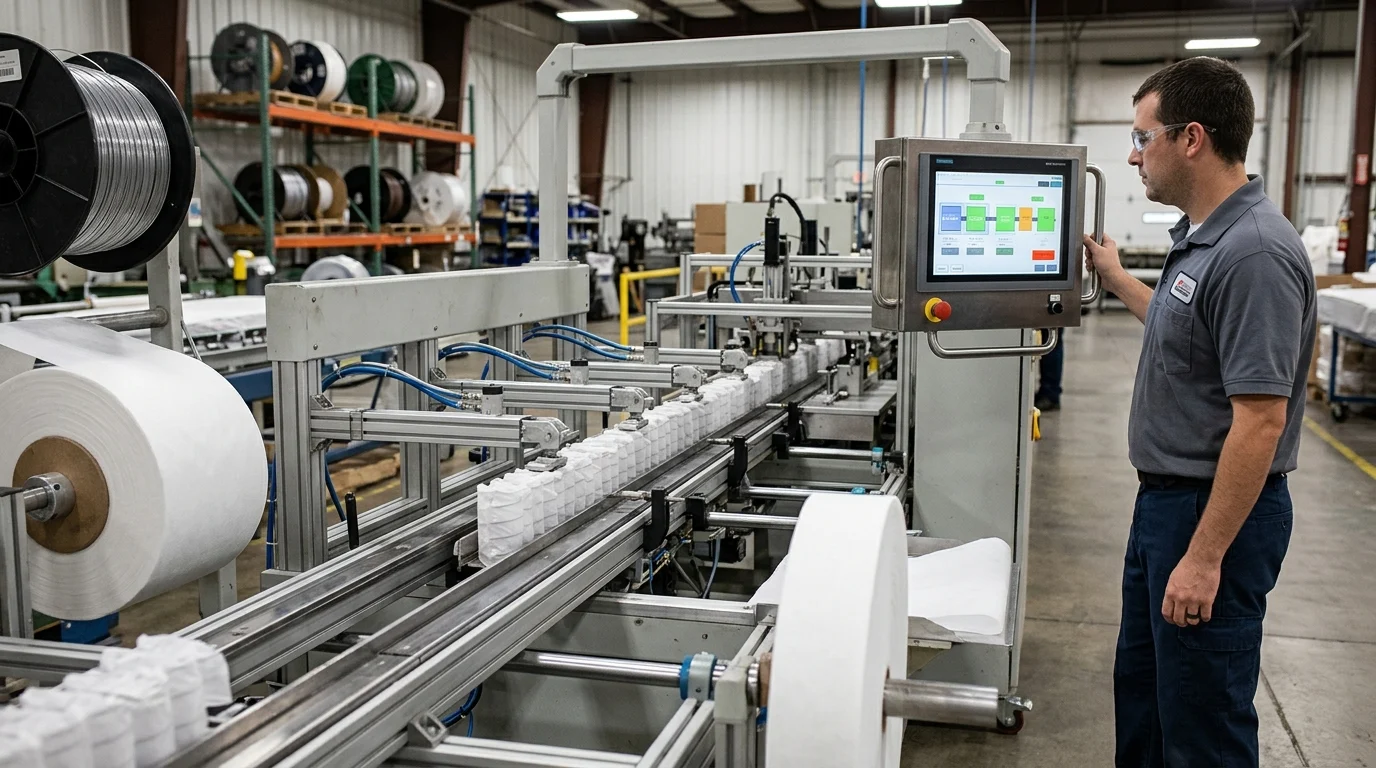
Una línea de transferencia de muelles ensacados robusta no es un equipo monolítico, sino un sistema altamente modular diseñado para adaptarse a las limitaciones espaciales y operativas específicas de cada instalación. Comprender los módulos principales y su interacción con los equipos de fabricación es fundamental para diseñar una distribución que maximice la productividad y minimice el espacio ocupado.
Los sistemas modernos utilizan una combinación de subsistemas mecánicos, neumáticos y electrónicos para orientar, transportar y amortiguar las unidades de resorte. La flexibilidad arquitectónica de estos sistemas permite a los ingenieros de planta sortear obstáculos estructurales en la planta de producción, dirigir materiales a través de diferentes niveles e integrar sin problemas puntos de control de calidad sin interrumpir el flujo principal de materiales.
Componentes principales de una línea de transferencia moderna
La anatomía de una línea de transferencia moderna consta de varios módulos distintos, cada uno responsable de una fase específica del manejo del material. En el punto de origen, las cintas transportadoras de entrada utilizan correas de poliuretano antiestáticas de alta fricción para recibir las unidades de resorte recién ensambladas. A continuación, se encuentran las estaciones de indexación, equipadas con sensores fotoeléctricos que verifican las dimensiones y la orientación de la unidad, asegurando una alineación precisa antes de la transferencia.
Para los cambios de dirección, se emplean unidades de transferencia ortogonales o plataformas giratorias. Estos mecanismos permiten que las unidades de resortes giren 90 o 180 grados en un radio compacto de 2,5 metros, preparándolas para su entrada longitudinal o transversal en la siguiente máquina. Los cargadores de pórtico superiores y los empujadores neumáticos constituyen la etapa final, elevando o deslizando las unidades de resortes estabilizadas sobre las mesas de montaje de colchones o hacia las celdas de encapsulación automatizadas con precisión milimétrica.
Configuraciones de línea automatizadas comunes
Según la distribución arquitectónica de la fábrica, las líneas automatizadas suelen configurarse en topologías lineales, en forma de L o en forma de U. La configuración lineal ofrece la mayor velocidad de transferencia —que a menudo supera los 1,2 metros por segundo— y es ideal para instalaciones con plantas alargadas y rectangulares. Sin embargo, esta configuración suele requerir un espacio libre lineal mínimo de entre 25 y 30 metros.
Por el contrario, las configuraciones en forma de L y de U son las preferidas en instalaciones de planta cuadrada donde la optimización del espacio es fundamental. Estos diseños utilizan módulos de transferencia en las esquinas para plegar la línea de producción sobre sí misma, reduciendo significativamente la longitud necesaria y centralizando las zonas de control del operario. Independientemente de la topología, los sistemas avanzados incorporan módulos de almacenamiento vertical, que pueden guardar temporalmente hasta 10 unidades de resorte en un estante vertical, absorbiendo pequeños retrasos posteriores sin detener las máquinas de bobinado anteriores.
Cómo se conectan los sistemas de transferencia con las máquinas de muelles ensacados
La interfaz entre el sistema de transferencia y la maquinaria de ensamblaje principal requiere una sincronización mecánica y digital precisa. A medida que las filas de resortes se sueldan o unen, la línea de transferencia debe sincronizarse con la velocidad de expulsión de la unidad de ensamblaje. Los sistemas tradicionales de adhesivo termofusible suelen requerir una zona de enfriamiento, lo que obliga a la línea de transferencia a disponer de un tiempo de curado de entre 45 y 60 segundos antes de someter la unidad a fuerzas laterales.
Sin embargo, la adopción de tecnologías avanzadas, tecnologías de ensamblaje sin adhesivos altera drásticamente esta dinámica. Al interactuar con equipos como el Muelle ensacado sin pegamento SX-NG Gracias a la máquina, el sistema de transferencia puede prescindir por completo de los amortiguadores de enfriamiento. Dado que la soldadura ultrasónica sin adhesivo proporciona una integridad estructural inmediata, la línea de transferencia puede acelerar las unidades directamente a la fase de encapsulación o amortiguación, reduciendo el espacio total que ocupa la línea hasta en un 15 % y aumentando la velocidad de producción continua.
Especificaciones técnicas clave para comparar
La adquisición de una línea de transferencia de muelles ensacados requiere un análisis comparativo riguroso de las especificaciones técnicas de diferentes fabricantes. Los parámetros mecánicos y electrónicos determinan no solo el rendimiento máximo del sistema, sino también su fiabilidad a largo plazo y su adaptabilidad a futuros diseños de colchones.
Los ingenieros y los equipos de compras deben ir más allá de las afirmaciones de marketing superficiales y evaluar las tecnologías de accionamiento subyacentes, las arquitecturas de control y las métricas de precisión. Seleccionar un sistema con capacidades de carga insuficientes o respuestas de control lentas inevitablemente provocará un cuello de botella en toda la planta de producción de colchones, anulando el valor de las inversiones previas.
Velocidad de transferencia y capacidad de producción
La velocidad de transferencia y la capacidad volumétrica son los parámetros principales que definen el potencial de rendimiento de un sistema. Las líneas de transferencia líderes en la industria utilizan servomotores de CA acoplados a reductores planetarios de baja holgura para lograr perfiles de aceleración rápidos y velocidades máximas de transferencia de 1,5 a 1,8 metros por segundo. Esta velocidad debe controlarse con precisión para evitar el desplazamiento inercial de las filas de resortes sin encapsular.
La capacidad también se mide por los límites de carga útil y la versatilidad dimensional del sistema. Un sistema robusto debe manejar cómodamente cargas máximas de hasta 50 kilogramos para alojar unidades de microbobinas multizona de alta densidad. Además, la línea debe admitir ajustes dinámicos de ancho, pasando sin problemas entre unidades dobles de 0,9 metros y unidades grandes de 2,0 metros sin necesidad de intervención mecánica manual.
Características del sistema de control y automatización
La inteligencia de la línea de transferencia reside en su sistema de control y arquitectura de automatización. Las líneas modernas se basan en una red distribuida de PLC (Controladores Lógicos Programables) que se comunican mediante protocolos industriales de alta velocidad como EtherCAT o PROFINET. Esta arquitectura garantiza tiempos de respuesta inferiores al milisegundo, lo que permite al sistema rastrear simultáneamente múltiples unidades de resorte en diferentes zonas de la línea de transferencia.
Los paneles HMI (Interfaz Hombre-Máquina) avanzados proporcionan a los operarios diagnósticos en tiempo real, seguimiento visual de fallos y análisis OEE (Eficiencia General de los Equipos). Entre las características clave de automatización a evaluar se incluyen los protocolos de recuperación automática tras una parada de emergencia (E-stop), la gestión de recetas para diferentes modelos de colchones y la capacidad de integración con sistemas ERP (Planificación de Recursos Empresariales) o MES (Sistemas de Ejecución de Fabricación) de toda la fábrica mediante los estándares OPC UA.
Manipulación manual frente a transferencia automatizada
Para cuantificar el salto técnico respecto a los métodos tradicionales, es necesaria una comparación objetiva de las especificaciones operativas. La transición de la manipulación manual o semimanual a la transferencia totalmente automatizada mediante servomotores genera mejoras exponenciales en el control del proceso.
| Parámetro técnico | Transportador manual/de rodillos | Línea de transferencia automatizada avanzada |
|---|---|---|
| Tecnología de accionamiento | Gravedad / Inducción estándar | Servomotores de CA multieje |
| Precisión de posicionamiento | ± 50,0 mm | ± 2,0 mm |
| Tiempo de ciclo (tamaño King) | 60 - 90 segundos | 25 - 30 segundos |
| Cambio dimensional | Ajuste manual de la guía (más de 5 minutos) | Automatizado mediante HMI ( |
| Integración de datos | Ninguno (Seguimiento en papel) | Conectividad MES/ERP completa (OPC UA) |
Estos datos ponen de manifiesto por qué la manipulación manual es incompatible con el ensamblaje moderno de alta velocidad. La precisión de posicionamiento superior de la línea automatizada (± 2,0 mm) garantiza que las unidades de resorte lleguen perfectamente alineadas a la estación de encapsulado final, eliminando prácticamente el retrabajo causado por ensamblajes de núcleo desviados.
Implementación e integración de fábrica
Integrar una línea de transferencia de muelles ensacados a gran escala en una fábrica ya en funcionamiento es un proyecto de ingeniería complejo que requiere una planificación meticulosa. El espacio físico, las exigencias eléctricas y los requisitos de sincronización hacen que la instalación plug-and-play sea prácticamente imposible. Es necesaria una estrategia de implementación por fases para minimizar las interrupciones en la producción en curso.
La integración exitosa depende de la colaboración entre los ingenieros de instalación del proveedor de equipos y los equipos internos de mantenimiento y producción de la fábrica. Al abordar sistemáticamente la preparación del sitio, la puesta en marcha rigurosa y los protocolos de mantenimiento a largo plazo, las fábricas pueden alcanzar rápidamente los niveles de OEE (Eficiencia General de los Equipos) deseados.
Pasos de evaluación previa a la instalación
La evaluación previa a la instalación debe comenzar meses antes de que el equipo llegue a la planta. La consideración principal es la integridad estructural y la topografía del piso de la fábrica. Las líneas de transferencia de alta resistencia, especialmente aquellas con módulos de pórtico aéreo, requieren una capacidad de carga mínima del piso de 500 a 750 kg/m². Además, se debe verificar la nivelación del piso; las variaciones que superen los 5 mm en un tramo de 3 metros requerirán almohadillas de nivelación especiales o inyección de lechada estructural para evitar atascos mecánicos.
También es necesario preinstalar las conexiones eléctricas y neumáticas. Una línea automatizada estándar generalmente requiere una fuente de alimentación dedicada de 380 V, trifásica, 50/60 Hz, con una capacidad de consumo sostenido de 15 kW a 25 kW, según el número de ejes servo. Se debe suministrar aire comprimido limpio y seco a una presión mínima de 0,6 MPa (6 bar) a la zona de instalación para garantizar el funcionamiento fiable de los empujadores neumáticos y los mecanismos de sujeción.
Puesta en marcha y formación de operadores
La fase de puesta en marcha comprende el ensamblaje físico, la terminación eléctrica y las rigurosas pruebas de software de la línea. Un período estándar de puesta en marcha abarca de 10 a 14 días. Durante este tiempo, los técnicos realizan ciclos en seco para verificar la sintonización del motor y la alineación de los sensores, seguidos de ciclos en húmedo con unidades de resorte reales para calibrar los perfiles de aceleración y evitar la deformación de la unidad.
La capacitación de los operadores se lleva a cabo simultáneamente con la puesta en marcha final. El personal de mantenimiento debe recibir capacitación en el diagnóstico de códigos de falla del PLC, el reinicio de servomotores y los procedimientos de alineación mecánica. Los operadores de línea se centran en la navegación de la interfaz hombre-máquina (HMI), la selección de recetas y los protocolos de eliminación segura de atascos. El objetivo final de esta fase es lograr una Eficiencia General de los Equipos (OEE) sostenida del 85 % o superior durante los primeros 30 días de producción activa.
Planificación del mantenimiento preventivo
Para proteger la inversión de capital y garantizar la operatividad continua, es fundamental implementar un plan de mantenimiento preventivo riguroso inmediatamente después de la entrega. Las líneas de transferencia automatizadas constan de cientos de piezas móviles sometidas a cargas cíclicas de alta frecuencia, lo que hace que la lubricación e inspección proactivas sean cruciales.
Los protocolos de mantenimiento preventivo estándar dictan que los rieles de guía lineal y los husillos de bolas se lubriquen cada 500 a 1000 horas de funcionamiento, dependiendo de los niveles de polvo ambiental de la fábrica. Los sensores fotoeléctricos y las cortinas de luz de seguridad deben limpiarse y recalibrarse semanalmente para evitar falsas activaciones. Además, las instalaciones deben establecer un piezas de repuesto críticas inventario —incluidos interruptores de proximidad, correas de distribución y servomotores— para garantizar que el tiempo medio de reparación (MTTR) se mantenga por debajo de las 4 horas en caso de fallo de un componente.
Cómo elegir la línea de transferencia de muelles ensacados adecuada
La decisión de invertir en una línea de transferencia de resortes ensacados específica implica equilibrar la inversión inicial (CAPEX) con los ahorros operativos (OPEX) previstos a largo plazo. Dado que numerosos fabricantes de maquinaria, tanto nacionales como internacionales, ofrecen distintos niveles de automatización, seleccionar al socio adecuado requiere un marco integral de evaluación de proveedores.
Los fabricantes deben ir más allá del precio de compra inicial y evaluar el costo total del ciclo de vida del equipo. Un sistema más económico y mal integrado inevitablemente generará costos ocultos debido a tiempos de inactividad excesivos, mayores tasas de desperdicio y fallas prematuras de componentes, lo que en última instancia mermará la rentabilidad de la fábrica.
Criterios de selección de proveedores
La selección de proveedores debe priorizar a los fabricantes de equipos originales (OEM) con una trayectoria comprobada en intralogística y automatización de la fabricación de colchones. Entre los criterios clave se incluyen el cumplimiento por parte del proveedor de las normas internacionales de fabricación (como ISO 9001 y las certificaciones CE o UL) y la calidad de los subcomponentes utilizados. Las líneas construidas con marcas de automatización reconocidas mundialmente (por ejemplo, Siemens, Allen-Bradley, SMC, Festo) garantizan una adquisición más sencilla de piezas de repuesto.
Además, los compradores deben evaluar al proveedor. soporte postventa Infraestructura. El proveedor debe ofrecer capacidades de diagnóstico remoto mediante conexiones VPN seguras, lo que permite a sus ingenieros solucionar errores lógicos del PLC sin necesidad de una visita física. El compromiso del proveedor de un plazo máximo de envío de 48 horas para piezas de repuesto críticas es un requisito indispensable para mantener altos volúmenes de producción.
Costo total de propiedad
Calcular el costo total de propiedad (CTP) durante un ciclo de depreciación estándar de 7 a 10 años ofrece una imagen precisa del valor de la inversión. El CAPEX inicial para una línea de transferencia totalmente automatizada suele oscilar entre $120 000 y $350 000, dependiendo en gran medida de la longitud del trazado y de la inclusión de sistemas de pórtico o amortiguadores verticales.
Sin embargo, la reducción de los gastos operativos es sustancial. Al reasignar de tres a cinco operarios de manipulación manual por turno, una planta que opera en dos turnos puede ahorrar más de 200 000 dólares anuales en mano de obra directa y beneficios asociados. Si se tiene en cuenta la reducción de los materiales de desecho generados por la manipulación y la eficiencia energética de los sistemas servo modernos (que suelen consumir menos de 12 kWh durante el funcionamiento continuo), el coste total de propiedad favorece claramente la automatización avanzada frente a los sistemas manuales tradicionales.
Cuándo invertir en automatización avanzada
Para determinar el momento preciso de invertir en automatización avanzada, es necesario analizar los cuellos de botella actuales y las proyecciones de crecimiento futuro. Como referencia general del sector, cuando la producción de una planta supera sistemáticamente las 300 o 350 unidades de colchones diarias, la complejidad logística del manejo manual se convierte en un obstáculo importante para una mayor expansión.
En este umbral, los indicadores financieros son favorables para la inversión de capital. Las instalaciones que operan a este volumen o por encima de él suelen obtener un retorno de la inversión (ROI) y un período de recuperación de entre 14 y 24 meses. Para las fábricas que utilizan tecnologías de ensamblaje de alta velocidad, integrar un sistema de transferencia dedicado no es solo una opción, sino una necesidad operativa para aprovechar al máximo la velocidad de su maquinaria principal y mantener una posición dominante en un mercado competitivo.
Conclusiones clave
- Utilice una línea automatizada de transferencia de muelles ensacados para convertir la manipulación manual fragmentada en un flujo de producción continuo entre las etapas de ensamblaje de muelles y fabricación final del colchón.
- El objetivo es establecer tiempos de ciclo de 25 a 30 segundos por unidad de resorte de gran tamaño para que coincida con los equipos de resortes ensacados de alta velocidad y evitar la acumulación de material en proceso.
- Reduzca la manipulación manual de unidades de resorte de 15 a 25 kilogramos para disminuir la fatiga del operario, el riesgo de lesiones y los problemas de calidad relacionados con la deformación.
- Comparación del impacto de la automatización con la producción por turno: las líneas totalmente automatizadas pueden alcanzar entre 600 y 800 unidades por turno, frente a las 150 o 200 unidades que se producen con la manipulación manual.
- Evaluar el retorno de la inversión de la línea de transferencia mediante la reducción de la mano de obra, la reducción de desperdicios de entre un 12 % y un 18 %, menores tasas de defectos y una mayor eficacia general del equipo.
Preguntas frecuentes
¿Qué es una línea de transferencia de muelles ensacados?
Una línea de transferencia de muelles ensacados es un sistema de manipulación automatizado que traslada las unidades de muelles ensambladas entre las distintas etapas de producción, como el enrollado, el pegado, el encolado y el montaje del colchón, con una mínima intervención manual.
¿Cómo mejora la automatización la productividad de las fábricas de colchones?
Las líneas de transferencia automatizadas crean un flujo de material continuo y controlado, lo que reduce los tiempos de espera, la preparación manual y la falta de recursos en las máquinas. En entornos de alto volumen, pueden procesar entre 600 y 800 unidades por turno de 8 horas.
¿Puede una línea de transferencia reducir los defectos de los muelles ensacados?
Sí. Al evitar el levantamiento, el apilamiento y la deformación inadecuados de los resortes, los sistemas de transferencia avanzados pueden ayudar a reducir las tasas de defectos a menos del 0,5 % y disminuir los desperdicios causados por la desalineación de las filas.
¿Cuándo debería una fábrica plantearse la posibilidad de modernizar su línea de producción y pasar a estar totalmente automatizada?
Las fábricas deberían considerar la automatización cuando la manipulación manual limita la productividad, aumenta los costes laborales, provoca la acumulación de productos en proceso o conlleva la deformación frecuente de las unidades de resorte y una calidad inconsistente.
¿Cuántos operarios se necesitan normalmente para una línea de transferencia automatizada?
Una línea de transferencia de muelles ensacados totalmente automatizada puede requerir solo un operario de supervisión, en comparación con los cuatro o seis operarios necesarios para la manipulación puramente manual en un turno estándar.