
 +86-13989502277


Introducción
A medida que las fábricas de colchones buscan aumentar la producción y lograr una calidad más uniforme, la etapa de transferencia entre el enrollado de los resortes y el ensamblaje se ha convertido en un punto crítico de mejora. Una línea de transferencia de resortes ensacados aborda esta necesidad automatizando el movimiento, la alineación y la alimentación de los resortes a los procesos posteriores, lo que reduce la manipulación manual y los retrasos en la producción. Este artículo explica cómo el sistema respalda la fabricación de flujo continuo, de dónde provienen las mejoras de eficiencia y qué beneficios operativos pueden esperar los fabricantes en términos de rendimiento, uso de mano de obra y estabilidad del proceso. Con este contexto, resulta más fácil evaluar por qué la automatización de la línea de transferencia es cada vez más fundamental para la producción moderna de resortes ensacados.
¿Cómo puede una línea de transferencia de muelles ensacados mejorar la producción de colchones?
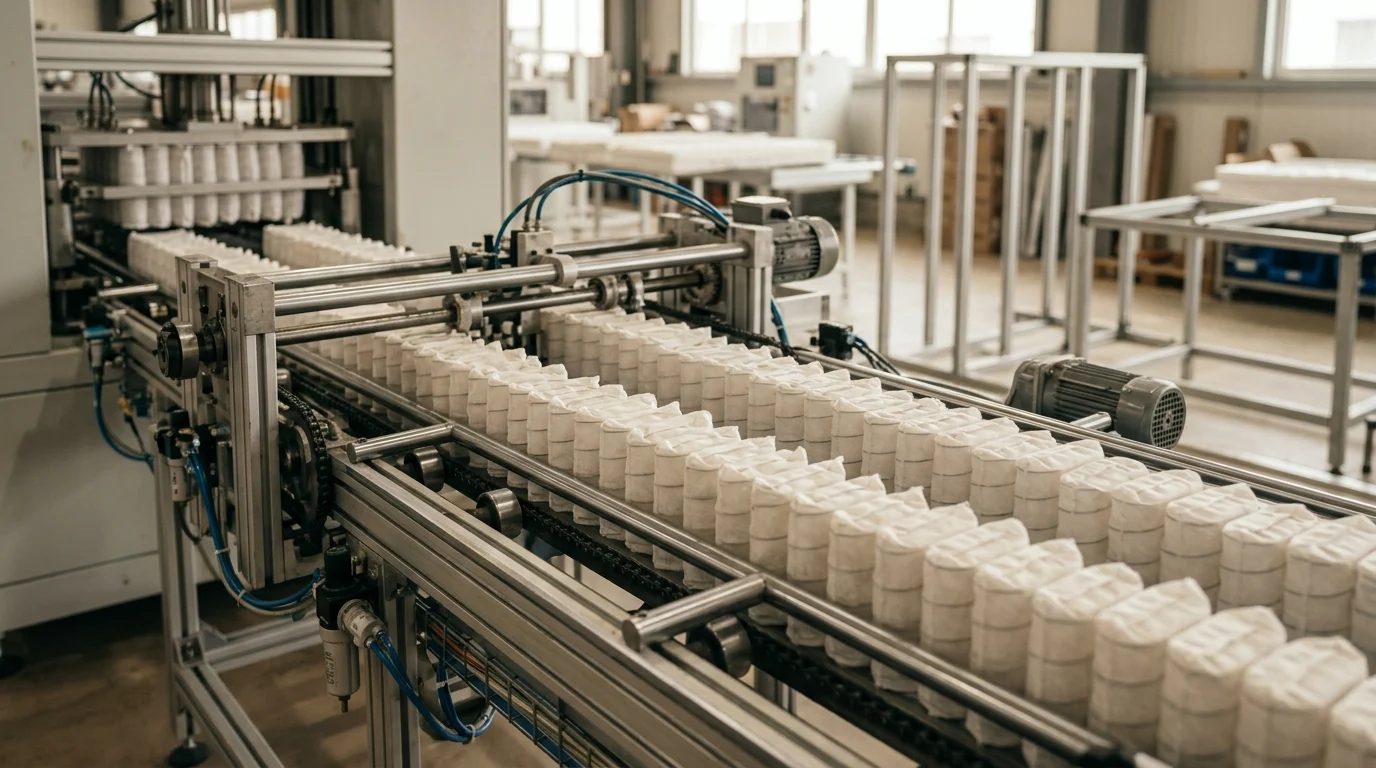
La fabricación de colchones ha evolucionado significativamente, pasando del ensamblaje manual intensivo en mano de obra a la producción de flujo continuo altamente automatizada. La integración de un Línea de transferencia de resortes ensacados Actúa como un puente fundamental en esta evolución, eliminando los cuellos de botella tradicionales que se encuentran entre el bobinado del alambre y el ensamblaje final de la unidad de resorte. Al automatizar el transporte de las cadenas de resortes individuales a las estaciones de encolado y ensamblaje, las instalaciones pueden lograr un ritmo de producción continuo.
Históricamente, el traslado de resortes ensacados desde la bobinadora hasta la ensambladora requería que los operarios cortaran, apilaran y transportaran manualmente las bobinas. Este flujo de trabajo desconectado frecuentemente resultaba en resortes enredados, tensión inconsistente y tiempos de ciclo impredecibles. Implementar un línea de transferencia automatizada Resuelve estas ineficiencias sincronizando la producción de varias máquinas de bobinado con la capacidad de entrada de la unidad de ensamblaje, creando un entorno de fabricación equilibrado y de alto rendimiento.
¿Por qué los fabricantes están invirtiendo en líneas de transferencia de muelles ensacados?
El principal catalizador para la inversión de capital en infraestructura de transferencia automatizada es la reducción agresiva de la mano de obra que no agrega valor. En una configuración tradicional, la manipulación manual representa una parte significativa del tiempo de producción. Al implementar una Línea de transferenciaLos fabricantes pueden reducir las intervenciones de manipulación manual hasta en un 80%.
Además, las líneas automatizadas reducen drásticamente los tiempos de ciclo. Las instalaciones informan que el tiempo necesario para transferir y alinear un lote estándar de colchones de tamaño queen se reduce de un promedio de 45 segundos en operación manual a 12 segundos de forma constante con la automatización. Esta previsibilidad permite a los gerentes de planta programar ciclos de producción con tolerancias más estrictas y reduce significativamente la acumulación de inventario en proceso en la planta de producción.
¿Qué presiones de producción impulsan la adopción?
Diversas presiones macroeconómicas y específicas del sector están acelerando la adopción de esta tecnología. El aumento de los costes laborales, que suelen oscilar entre 18 y 25 dólares por hora para los operarios de montaje cualificados en los mercados desarrollados, convierte la reducción de personal en un imperativo estratégico. Además, la alta rotación de personal en puestos que requieren esfuerzo físico obliga a las empresas a buscar alternativas automatizadas para mantener la estabilidad de la producción.
La demanda de colchones complejos con múltiples zonas también impulsa la modernización de los equipos. Los diseños modernos de colchones suelen incorporar tres, cinco o siete zonas distintas con diferentes tensiones de muelles. La clasificación y alimentación manual de estos muelles en la secuencia correcta es muy propensa a errores humanos. Un sistema de transferencia automatizado gestiona con precisión la secuencia de los diferentes calibres de muelles, lo que garantiza que las unidades complejas con zonas diferenciadas se ensamblen con cero defectos a velocidades superiores a 1000 unidades por turno.
¿Qué es una línea de transferencia de resortes ensacados y cómo funciona?
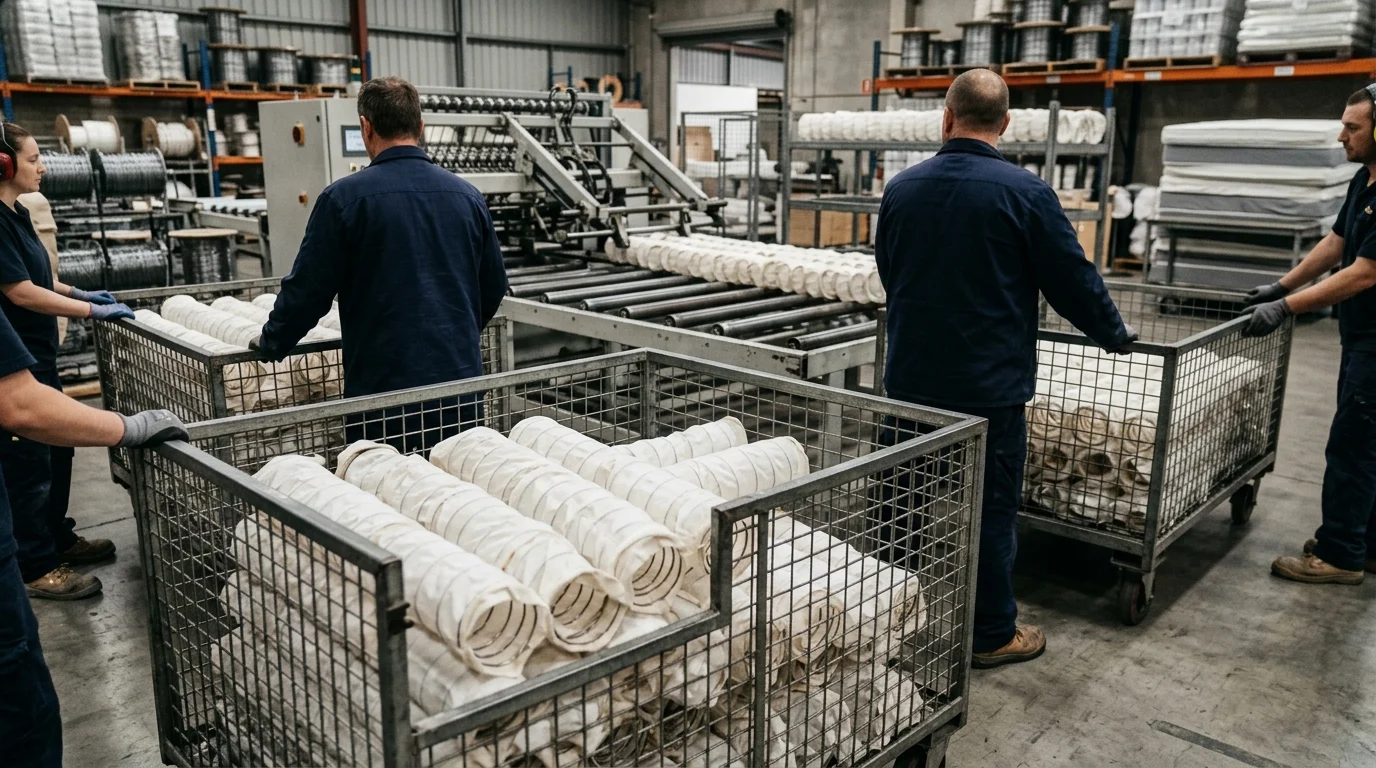
En esencia, un Línea de transferencia de resortes ensacados Es un sofisticado sistema de manipulación de materiales diseñado específicamente para las características físicas de las bobinas recubiertas de tela no tejida. Funciona como el sistema nervioso central del departamento de resortes, comunicándose simultáneamente con las bobinadoras anteriores y las ensambladoras posteriores para regular el flujo de material y evitar que las máquinas se detengan.
¿Cómo se conecta una línea de transferencia de resorte ensacado?
procesos de ensamblaje
El proceso de transferencia comienza en el momento en que una serie de resortes ensacados sale de la estación de soldadura ultrasónica de la bobinadora. En lugar de acumularse en un contenedor, la serie es inmediatamente sujetada por rodillos de presión motorizados y guiada hacia una cinta transportadora, ya sea elevada o a nivel del suelo. Las líneas avanzadas utilizan acumuladores de control de tensión —a menudo denominados zonas de amortiguación— que absorben las diferencias temporales de velocidad entre la bobinadora y la ensambladora.
Una vez que la cuerda llega a la estación de ensamblaje, unos mecanismos de corte servoaccionados de alta precisión cortan la tela a intervalos exactos según las dimensiones del colchón. La línea de transferencia introduce la cuerda cortada directamente en el mecanismo de indexación de la ensambladora, donde se aplica adhesivo termofusible antes de comprimir la siguiente cuerda contra ella. Este continuo proceso mecánico garantiza que los resortes permanezcan correctamente orientados, preservando la integridad estructural de la unidad final.
¿Qué especificaciones deben comparar los compradores?
Al evaluar diferentes modelos, los ingenieros de planta deben examinar detenidamente varias especificaciones técnicas que determinan el límite operativo de la máquina. La métrica más crítica es la velocidad de transferenciaNormalmente se mide en cuerdas por minuto (SPM) o bobinas por minuto. Las líneas estándar de nivel básico manejan aproximadamente de 60 a 80 SPM, mientras que los modelos de alto rendimiento con servoaccionamiento pueden superar las 120 SPM, igualando la producción de las bobinadoras modernas más rápidas.
Otra especificación fundamental es el espacio que ocupa el sistema. El espacio en la planta de producción es un recurso valioso, y las líneas de transferencia deben integrarse en la distribución existente. Los compradores deben comparar el radio de giro mínimo de las vías transportadoras y las dimensiones lineales totales requeridas. Una configuración lineal estándar puede requerir un espacio de 15 metros por 5 metros, mientras que los sistemas modulares aéreos pueden aprovechar el espacio vertical para reducir el espacio ocupado hasta en un 40 %.
¿Qué marco de evaluación ayuda a comparar los modelos estándar y avanzados?
de los
Para desenvolverse en el diverso mercado, los fabricantes deben emplear un marco de evaluación estructurado que compare los modelos mecánicos estándar con los sistemas avanzados integrados con software. Esta comparación debe sopesar la inversión inicial frente a las capacidades operativas a largo plazo, especialmente en lo que respecta a la flexibilidad para futuros diseños de productos.
| Característica/Métrica | Línea de transferencia estándar | Línea de transferencia avanzada |
|---|---|---|
| Mecanismo de accionamiento | Motores neumáticos/de inducción de corriente alterna | Multieje totalmente accionado por servomotores |
| Velocidad de procesamiento | 60 - 80 cuerdas por minuto | Más de 120 cuerdas por minuto |
| Capacidad de zonificación | Se requiere cambio manual | Secuenciación automatizada controlada por PLC. |
| Capacidad de amortiguación | Limitado (1-2 cuerdas) | Alto (Bucles de acumulación dinámica) |
| Integración de datos | Controles HMI básicos | Sensores IoT compatibles con SCADA/ERP |
¿Cómo afecta una línea de transferencia de resortes ensacados al rendimiento y la calidad?
La justificación financiera para actualizar a un sistema automatizado Línea de transferencia Su éxito se basa en su impacto cuantificable en tres pilares: volumen de producción, calidad del producto y coste operativo. Al estabilizar la variable volátil de la manipulación humana de materiales, estos sistemas aportan un grado de previsibilidad matemática a la economía de la producción de colchones.
¿Qué mejoras de eficiencia son realistas?
La ganancia de eficiencia más inmediata que se logra después de la instalación es un aumento drástico en la Eficiencia General del Equipo (OEE). En configuraciones fragmentadas tradicionales, las máquinas de bobinado frecuentemente se detienen mientras esperan que los ensambladores eliminen los retrasos, lo que resulta en una OEE promedio del 60% al 65%. Al implementar una sistema de transferencia continua Gracias al almacenamiento en búfer activo, las instalaciones logran habitualmente que su OEE supere el 85%.
En términos prácticos, esto se traduce en un aumento considerable de la capacidad de producción. Una planta de tamaño mediano que pase de la transferencia manual a una línea automatizada puede esperar que su producción diaria pase de aproximadamente 400 unidades de resortes por turno de 8 horas a más de 800 unidades, sin necesidad de añadir una sola máquina de bobinado ni estación de ensamblaje. Esta duplicación de la producción se logra eliminando las microparadas y optimizando la tasa de utilización de los equipos existentes.
¿Cómo mejora la consistencia del proceso y la precisión del adhesivo?
El control de calidad en el ensamblaje de muelles ensacados depende en gran medida de la alineación geométrica de las espiras y de la aplicación precisa del adhesivo termofusible. La alimentación manual suele introducir ligeras desviaciones diagonales, lo que provoca defectos en forma de paralelogramo, donde el conjunto del muelle no queda perfectamente alineado. Las líneas de transferencia automatizadas utilizan guías laterales rígidas y un sistema de indexación servoasistido de precisión para garantizar que cada muelle se alimente en un ángulo perfecto de 90 grados.
Además, esta velocidad de alimentación constante optimiza el proceso de adhesión. Dado que la ensambladora recibe las tiras a una velocidad matemáticamente uniforme, las boquillas de extrusión de pegamento se pueden calibrar para aplicar la cantidad mínima exacta de adhesivo necesaria. Los fabricantes suelen registrar una reducción del 15 % al 20 % en el consumo de pegamento —pasando de un promedio de 150 gramos por unidad de gran tamaño a aproximadamente 120 gramos—, al tiempo que mejoran la resistencia de la unión gracias a una mejor sincronización de la compresión.
¿Qué factores de coste deben analizarse?
Al analizar los factores que influyen en el costo de esta tecnología, quienes toman las decisiones deben considerar más allá del precio de compra inicial. El gasto de capital (CapEx) para un sistema de transferencia completo suele oscilar entre $150,000 para configuraciones lineales estándar y más de $350,000 para sistemas de enrutamiento de múltiples bobinas altamente personalizados con software de zonificación avanzado.
Sin embargo, los gastos operativos (OpEx) son el verdadero indicador del retorno de la inversión (ROI). Entre los principales factores que influyen en los OpEx se encuentran el consumo de energía, que oscila entre 5 kW y 12 kW según el número de servomotores, y el mantenimiento rutinario de piezas de desgaste como cintas transportadoras y cuchillas de corte. Por otro lado, la reducción de los costes laborales, la disminución del desperdicio de adhesivo y la minimización de los índices de desperdicio (que suelen ser inferiores al 0,5 %) generan un rápido periodo de recuperación de la inversión, compensando la inversión inicial (CapEx) y los gastos operativos continuos (OpEx).
¿Qué deben revisar los fabricantes antes de seleccionar un sistema de transferencia de muelles ensacados?
Seleccionar el óptimo Muelle de bolsillo El sistema de transporte requiere una debida diligencia rigurosa antes de firmar una orden de compra. Debido a que este equipo se integra profundamente con la maquinaria anterior y posterior en la cadena de producción, una discrepancia en las especificaciones o en el soporte del proveedor puede provocar fallas en cascada en toda la planta de producción.
¿Cómo deben los compradores evaluar la capacidad y la personalización de los proveedores?
soporte
La capacidad técnica del proveedor es tan importante como la maquinaria en sí. Los compradores deben evaluar la cartera de ingeniería del proveedor, específicamente su capacidad para personalizar la Mecanismos de agarre y corte de la línea de transferencia para manejar los calibres de alambre específicos que utiliza la planta. Una línea robusta debería procesar sin problemas desde microbobinas ultraflexibles de 1,2 mm hasta bobinas de soporte rígidas de alta resistencia de 2,4 mm, sin necesidad de realizar ajustes mecánicos complejos.
Además, los fabricantes deben evaluar la infraestructura de soporte posinstalación del proveedor. Entre las métricas clave que se deben solicitar se incluyen el tiempo medio entre fallos (MTBF) de sus componentes servo principales y los plazos de entrega garantizados para las piezas de repuesto. Los proveedores que ofrecen capacidades de diagnóstico remoto mediante VPN industriales seguras brindan una clara ventaja, ya que permiten a sus ingenieros solucionar errores de lógica del PLC sin necesidad de una visita in situ.
¿Qué factores de cumplimiento, seguridad, diseño y logística son importantes?
El cumplimiento de los protocolos de seguridad es un requisito indispensable. El equipo debe cumplir con las normas eléctricas y de seguridad regionales, como la marca CE para Europa o la certificación UL para Norteamérica. Además, para cumplir con las normas de seguridad laboral de OSHA (o equivalentes), la línea debe contar con protecciones físicas integrales, enclavamientos de parada de emergencia y niveles de ruido de funcionamiento consistentemente por debajo del umbral de 80 dB.
La logística y la planificación del diseño determinan la viabilidad física del proyecto.
| Categoría de evaluación | Criterios clave | Métrica/Estándar objetivo |
|---|---|---|
| Diseño de las instalaciones | Espacio libre para el trazado de la cinta transportadora | Espacio libre mínimo en el pasillo: 1,5 m |
| Infraestructura eléctrica | Suministro de voltaje estable | Trifásico de 380V/480V, variación de ±5%. |
| Suministro neumático | Aire comprimido limpio y seco | Presión constante de 6 a 8 bares |
| Ambiental | Control de la temperatura ambiente | Rango de funcionamiento de 15 °C a 40 °C |
¿Qué pasos de implementación facilitan una integración fluida?
Un despliegue exitoso depende de un plan de implementación estructurado y multifase. El proceso debe comenzar con una prueba de aceptación en fábrica (FAT, por sus siglas en inglés) en las instalaciones del proveedor, donde se opera la línea con los materiales de resorte reales del comprador para verificar los tiempos de ciclo y la precisión de la zonificación antes del envío.
Tras la entrega, comienza la fase de Pruebas de Aceptación en Planta (SAT). Un periodo típico de instalación, integración y capacitación del personal suele durar entre 4 y 6 semanas. Durante este tiempo, los técnicos del proveedor deben calibrar el PLC de la línea para que se comunique sin problemas con las máquinas de bobinado y ensamblaje existentes, garantizando que todas las comunicaciones digitales, como la sincronización de velocidad y la notificación de fallos, funcionen correctamente antes de que comience la producción a gran escala.
¿Qué criterios de decisión respaldan mejor la transferencia a largo plazo de muelles ensacados?
Adquirir un Línea de transferencia de resortes ensacados No se trata de una solución operativa a corto plazo, sino de una inversión estratégica de capital con una vida útil prevista de 10 a 15 años. Para maximizar el retorno de esta inversión, los responsables de la planta deben evaluar criterios de decisión que alineen las capacidades de la maquinaria con la estrategia de mercado a largo plazo de la empresa.
¿Cómo pueden los fabricantes hacer coincidir la inversión con la combinación de productos y
planes de crecimiento
La clave reside en que la flexibilidad del equipo se ajuste a la gama de productos del fabricante. Las instalaciones que operan en entornos con alta variedad de productos y bajo volumen de producción —donde se alternan frecuentemente camas individuales, matrimoniales, king size y de tamaño personalizado para autocaravanas— requieren una línea de transferencia capaz de realizar cambios rápidos y automatizados. En estos casos, un sistema que puede ejecutar un cambio de configuración mediante una pantalla táctil HMI en menos de 5 minutos es muy superior a un sistema rígido que requiere ajustes manuales de los rieles.
Por el contrario, los fabricantes que realizan producciones de bajo volumen y baja variedad para contratos institucionales importantes deben priorizar el rendimiento y la durabilidad sobre la flexibilidad extrema. Para estas operaciones, invertir en componentes de alta resistencia y máxima capacidad de SPM garantiza que la línea pueda soportar un funcionamiento continuo las 24 horas del día, los 7 días de la semana, con una degradación mínima, lo que permite afrontar ambiciosos planes de crecimiento de volumen.
¿Qué criterios finales deberían utilizar los responsables de la toma de decisiones?
En última instancia, la decisión debe basarse en el costo total de propiedad (CTP) y no únicamente en el precio de venta. Quienes toman las decisiones deben calcular el CTP proyectando la inversión inicial (CapEx), los costos de instalación, el consumo de energía previsto, las piezas de mantenimiento rutinario y la capacitación del operador, en función del ahorro de mano de obra y las mejoras de rendimiento anticipadas en un horizonte de 5 a 7 años.
Cuando se especifica e integra correctamente, un línea de transferencia de alta calidad Ofrece habitualmente un retorno de la inversión (ROI) completo en un plazo de 18 a 24 meses. Al priorizar el costo total de propiedad (TCO), la integración digital fluida y la capacidad de producción escalable, los fabricantes de colchones pueden preparar sus plantas de ensamblaje para el futuro, garantizando así su competitividad en un sector cada vez más definido por la automatización y la precisión.
Conclusiones clave
- Las conclusiones y fundamentos más importantes para Pocket Spring Transfer Line
- Especificaciones, cumplimiento y comprobaciones de riesgos que conviene validar antes de comprometerse.
- Pasos prácticos y advertencias que los lectores pueden aplicar de inmediato.
Preguntas frecuentes
¿Para qué sirve una línea de transferencia de muelles ensacados?
Traslada automáticamente los resortes ensacados desde las bobinadoras hasta las estaciones de ensamblaje, eliminando el transporte manual y manteniendo los resortes alineados para una producción continua de colchones.
¿Cuánto puede reducir una línea de transferencia la manipulación manual?
Muchos fabricantes reducen la manipulación manual hasta en un 80%, lo que disminuye la demanda de mano de obra, la fatiga del operario y los errores relacionados con la transferencia de piezas.
¿Cómo mejora la velocidad de producción?
Sincroniza las bobinadoras y las ensambladoras, reduciendo el tiempo de transferencia y alineación de unos 45 segundos manualmente a unos 12 segundos automáticamente.
¿Puede una línea de transferencia de muelles ensacados soportar la producción de colchones por zonas?
Sí. Ayuda a secuenciar con precisión las diferentes cuerdas de los resortes, lo cual es útil para diseños de colchones de tres, cinco o siete zonas con estrictos requisitos de calidad.
¿Qué deben comparar los compradores antes de elegir un modelo?
Céntrese en la velocidad de transferencia, la capacidad de almacenamiento intermedio, la precisión de corte, el tamaño de la máquina y si la línea se ajusta a la producción de su bobinadora y unidad de ensamblaje.