
 +86-13989502277


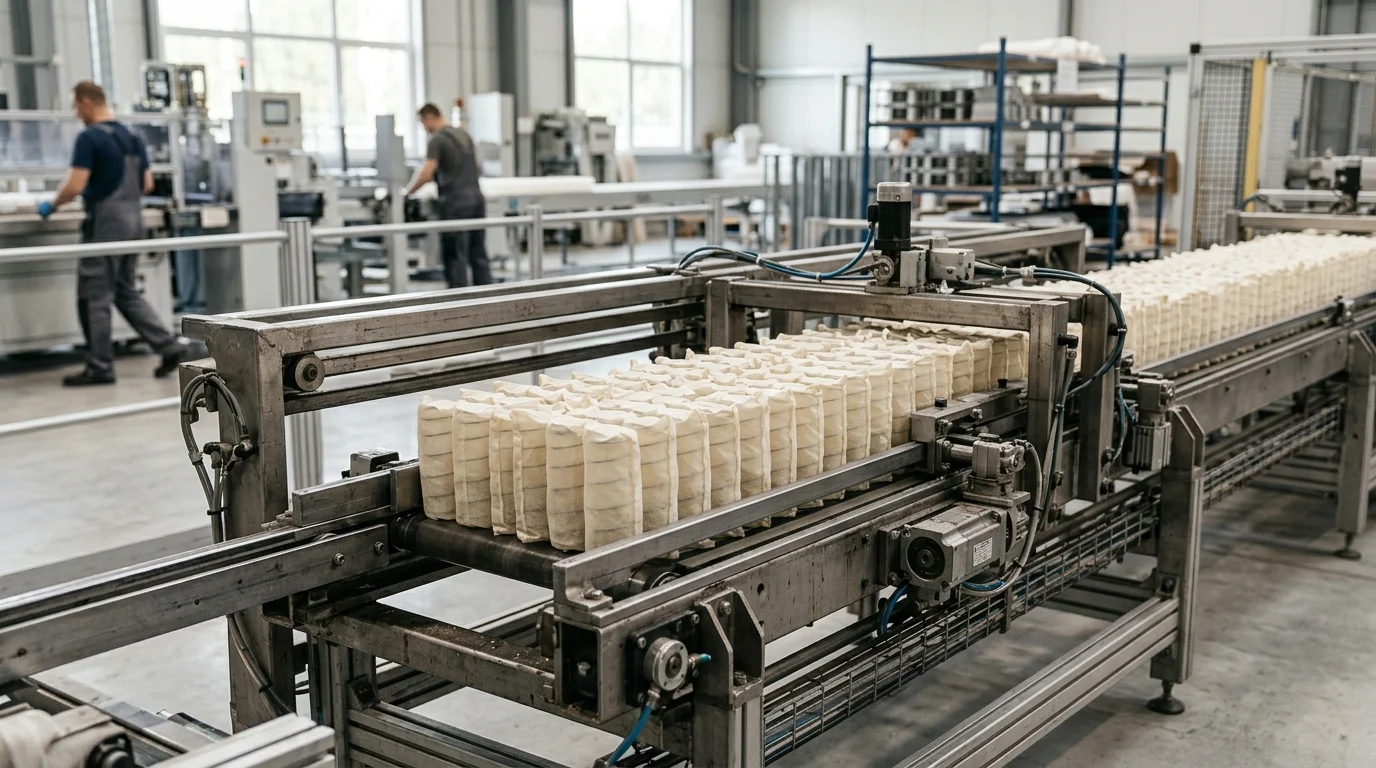
Para los fabricantes de colchones, la diferencia entre una planta eficiente y una con limitaciones a menudo radica en la fluidez con la que los resortes se mueven desde el alambre hasta el núcleo terminado. Una planta moderna Línea de transferencia de muelles ensacados Ya no se trata solo de una cinta transportadora entre máquinas; es una arquitectura de producción sincronizada que determina el rendimiento, el coste laboral, la flexibilidad de las referencias y la calidad del producto. A medida que crece la demanda de confort diferenciado, distintos niveles de firmeza y cambios de producción más rápidos, los equipos estándar pueden convertirse en un cuello de botella. Este artículo analiza cómo las líneas de transferencia personalizadas ayudan a los fabricantes a gestionar diferentes calibres de alambre, alturas de bobina, métodos de unión y requisitos de automatización, al tiempo que permiten una mayor producción, menos residuos y diseños de colchones más exclusivos.
Valor estratégico de una línea de transferencia de muelles ensacados a medida
En el competitivo sector de la fabricación de colchones modernos, la eficiencia operativa y la diferenciación del producto están intrínsecamente ligadas. La transición del alambre de acero en bruto al núcleo del colchón, con sus zonas de confort definidas, requiere una sincronización perfecta entre múltiples procesos mecánicos complejos. Para los productores de gran volumen, lograr esta sincronización depende en gran medida de la arquitectura de su infraestructura de producción.
Un enfoque personalizado para conjunto de resorte No solo elimina los cuellos de botella en la producción, sino que también permite a los fabricantes ejecutar diseños de colchones exclusivos que la maquinaria estándar no puede manejar. Al adaptar estratégicamente la línea de transferencia a las necesidades específicas de producción, las instalaciones pueden reducir drásticamente la dependencia de la mano de obra, minimizar el desperdicio de materiales y aumentar el rendimiento general, lo que repercute directamente en los resultados financieros.
Definición de una línea de transferencia de muelles ensacados
En esencia, un Línea de transferencia de resortes ensacados Se trata de un sistema de fabricación integrado diseñado para automatizar el proceso de fabricación de muelles para colchones, desde la fase de enrollado hasta el ensamblaje final del núcleo. A diferencia de las máquinas aisladas que requieren intervención manual para trasladar lotes de muelles ensacados desde la bobinadora a la ensambladora, una línea de transferencia utiliza cintas transportadoras automatizadas, manipuladores robóticos y servomotores sincronizados para mantener un flujo continuo de materiales.
Este proceso continuo abarca el conformado del alambre, el tratamiento térmico, el sellado ultrasónico en tela no tejida y la posterior agrupación y unión de las cadenas de resortes para formar una unidad completa. Al eliminar el almacenamiento intermedio y la manipulación manual de las cadenas de resortes, una línea de transferencia bien diseñada puede alcanzar de forma constante tasas de producción de 80 a 150 resortes por minuto por cabezal de bobinado, según el calibre del alambre y la geometría de la bobina.
Cómo la personalización respalda los objetivos de producción
La maquinaria estandarizada a menudo obliga a los fabricantes a hacer concesiones en el diseño del producto, limitándolos a tensiones de resorte uniformes o patrones de ensamblaje paralelos básicos. La personalización de la línea de transferencia contribuye directamente a alcanzar objetivos de producción avanzados al permitir ajustes dinámicos sobre la marcha. Por ejemplo, una planta que busca producir colchones con zonas ergonómicas requiere una línea de transferencia capaz de alternar sin problemas entre diferentes calibres de alambre —generalmente de 1,2 mm a 2,4 mm— sin necesidad de detener manualmente la máquina.
Además, se pueden diseñar líneas personalizadas para manejar bobinas de diferentes alturas, desde microbobinas de perfil bajo de 25 mm hasta bobinas de soporte estándar de hasta 250 mm. Esta flexibilidad permite que una sola línea de producción continua pase de fabricar unidades premium ultrasuaves a modelos ortopédicos firmes en un solo turno. Al alinear las capacidades mecánicas de la línea de transferencia con las necesidades específicas de la planta, los fabricantes pueden lograr una Eficiencia General de los Equipos (OEE) superior al 85 %, superando significativamente a las alternativas rígidas estándar.
Especificaciones técnicas clave
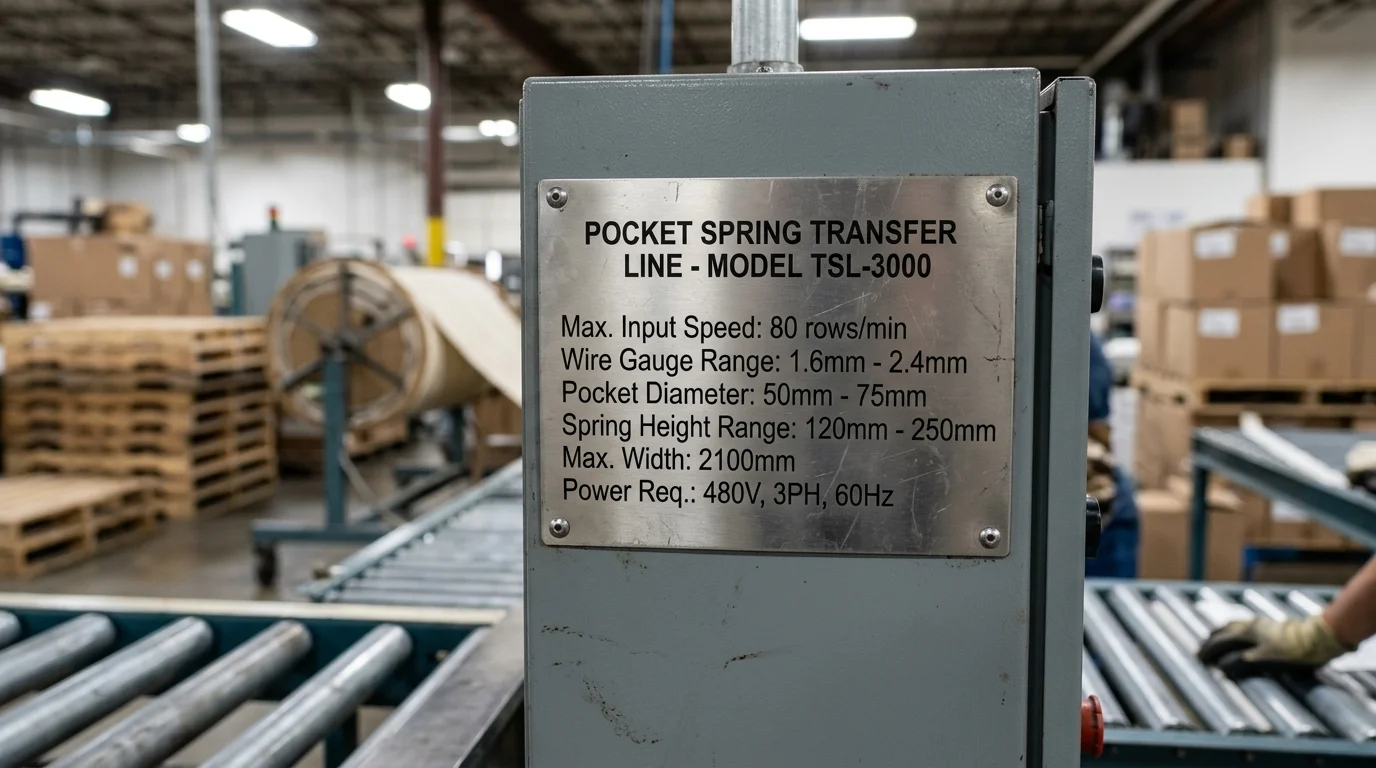
La eficiencia operativa y la calidad del producto final de cualquier planta de fabricación de colchones dependen en gran medida de las especificaciones técnicas de su maquinaria. Evaluar una línea de transferencia requiere un análisis exhaustivo de sus tolerancias mecánicas, metodología de ensamblaje y arquitectura de control digital. Estos parámetros técnicos determinan, en última instancia, la capacidad de la línea para mantener altos índices de rendimiento y minimizar el consumo de materia prima.
Parámetros del resorte y requisitos del tejido
Una línea de transferencia robusta debe adaptarse a un amplio espectro de parámetros físicos de los resortes. Las unidades de bobinado deben manipular con precisión el alambre de acero de alto contenido de carbono para formar resortes cilíndricos, de barril o de doble etapa, manteniendo estrictas tolerancias dimensionales. Las variaciones en el diámetro de los resortes, que suelen oscilar entre 40 mm y 75 mm, deben controlarse rigurosamente para garantizar una compresión uniforme en todo el núcleo del colchón terminado.
Igualmente importantes son los requisitos del tejido. La fase de formación de bolsillos se basa en un tejido de polipropileno no tejido, generalmente con una densidad de entre 60 y 100 gramos por metro cuadrado (g/m²). Los bocinas de soldadura ultrasónica de la línea de transferencia deben estar calibrados con precisión para unir estos pesos específicos de tejido sin quemar el material ni dejar costuras débiles. Los sistemas de control de tensión en la alimentación del tejido son esenciales; incluso una desviación del 2 % en la tensión del tejido puede provocar bolsillos desalineados, causando atascos en el proceso de ensamblaje y aumentando la tasa de desperdicio.
Sistemas de pegado, soldadura, corte, zonificación y ensamblaje
La unión de muelles ensacados individuales para formar un núcleo de colchón cohesivo tradicionalmente dependía de adhesivos termofusibles. Sin embargo, las normas medioambientales modernas y las preferencias de los consumidores por productos ecológicos han impulsado la innovación en los sistemas de ensamblaje. Los equipos de última generación, como el Muelle ensacado sin pegamento SX-NG La tecnología de ensamblaje utiliza soldadura ultrasónica avanzada para fusionar la tela no tejida de los resortes adyacentes, eliminando por completo la necesidad de adhesivos químicos.
Este cambio no solo mejora la reciclabilidad del colchón, sino que también elimina entre 1,5 kg y 2,0 kg de adhesivo termofusible por colchón king size, reduciendo significativamente los costos directos de los materiales. Además del proceso de unión, las líneas de producción personalizadas integran sistemas de corte automatizados capaces de cortar cuerdas de resortes continuas a longitudes exactas, y módulos de zonificación que organizan cuerdas de diferente firmeza en 3, 5 o 7 zonas ergonómicas distintas. La precisión de estos módulos de corte y ensamblaje influye directamente en la integridad estructural y la exactitud dimensional de la unidad final.
Automatización, control servo y recopilación de datos
Las líneas modernas de producción de muelles ensacados dependen en gran medida del control servo multieje para lograr la sincronización entre decenas de piezas móviles. Una línea de transferencia de alta capacidad puede incorporar más de 20 servomotores independientes, que se comunican mediante protocolos Ethernet industriales de alta velocidad como EtherCAT o PROFINET. Esta arquitectura garantiza tiempos de respuesta inferiores al milisegundo, lo que permite que el cabezal de montaje siga con precisión el movimiento continuo de los muelles entrantes.
La recopilación de datos es otra especificación fundamental. Los PLC (Controladores Lógicos Programables) integrados, equipados con capacidades de computación perimetral, monitorean continuamente parámetros como la velocidad de alimentación del alambre, la frecuencia del generador ultrasónico y el par motor. Al agregar esta telemetría, el sistema puede predecir el desgaste de los componentes y activar alertas de mantenimiento preventivo antes de que ocurra una falla catastrófica. La integración de estos sistemas de control avanzados permite que la línea mantenga ciclos de ensamblaje de alta velocidad de hasta 150 filas por minuto, al tiempo que envía análisis de producción en tiempo real directamente al sistema ERP de la planta.
| Tecnología de ensamblaje | Costo del material por unidad | Impacto ambiental | Velocidad del ciclo (filas/min) | Requisitos de mantenimiento |
|---|---|---|---|---|
| Pegamento termofusible tradicional | Altos (costos de adhesivo) | Moderado (sustancias químicas utilizadas) | 100 - 120 | Alto (limpieza de boquillas) |
| Ultrasónico sin pegamento | Bajo (sin adhesivo) | Bajo (Altamente reciclable) | 120 - 150 | Bajo (Calibración de bocina) |
Comparación de configuraciones de líneas de transferencia
Determinar la arquitectura óptima para una planta de ensamblaje de resortes requiere un análisis comparativo de las opciones disponibles. configuraciones de líneas de transferenciaEl grado de automatización integrado en la línea altera fundamentalmente la dinámica operativa de la planta de producción, modificando el equilibrio entre la inversión inicial, los costes laborales recurrentes y la flexibilidad de la producción.
Opciones manuales, semiautomáticas y totalmente automáticas.
Los fabricantes suelen elegir entre configuraciones de transferencia manuales, semiautomáticas y totalmente automáticas. Los sistemas manuales, considerados en gran medida tecnología obsoleta en mercados de alto volumen, requieren que los operarios transporten físicamente los contenedores de muelles helicoidales hasta las máquinas de ensamblaje independientes. Las configuraciones semiautomáticas solucionan este problema utilizando cintas transportadoras para mover los materiales, pero aún dependen de operarios para guiar las cadenas de muelles hacia las mordazas de ensamblaje o para gestionar cambios de zonificación complejos.
Las líneas de transferencia totalmente automatizadas representan la cúspide de la producción moderna. En estas configuraciones, el alambre de acero en bruto y los rollos de tela no tejida ingresan al sistema, y los núcleos de colchón terminados y zonificados salen de la línea sin intervención humana directa. Pórticos robóticos se encargan de transferir los hilos desde múltiples cabezales de bobinado a un acumulador centralizado, que alimenta directamente los módulos automatizados de ensamblaje y corte.
Rendimiento, tiempo de cambio, mano de obra y tasas de desperdicio
Las métricas cuantitativas ofrecen la distinción más clara entre estas configuraciones. Una línea de transferencia totalmente automatizada puede reducir la mano de obra necesaria de cinco operarios a un solo técnico supervisor por turno. Además, la automatización mejora drásticamente la eficiencia de los materiales; los servocontroles de precisión pueden reducir las tasas de desperdicio de un promedio del sector del 3 % en configuraciones semiautomáticas a menos del 0,5 % en líneas totalmente automatizadas.
El tiempo de cambio —la duración necesaria para pasar de una especificación de colchón a otra— es otro factor diferenciador crucial. Las líneas automáticas avanzadas utilizan software basado en recetas para ajustar automáticamente los rieles guía, las longitudes de corte y los patrones de zonificación, logrando cambios en menos de 10 minutos. Por el contrario, las líneas semiautomáticas que requieren ajustes mecánicos manuales pueden sufrir tiempos de inactividad superiores a 45 minutos por cambio, lo que supone un grave cuello de botella para los programas de producción de alta variedad y bajo volumen.
| Nivel de configuración | Se requiere mano de obra directa | Tasa de desecho promedio | Tiempo de cambio típico | CAPEX relativo |
|---|---|---|---|---|
| Manual / Independiente | 4 - 6 Operadores | 3,0% - 5,0% | > 60 minutos | Bajo |
| Semiautomático | 2 - 3 Operadores | 1,5% - 3,0% | 30 - 45 minutos | Medio |
| Totalmente automático | 1 Operador | Alto |
Donde las líneas de producción personalizadas agregan valor.
La prima pagada por Líneas de producción totalmente automatizadas y personalizadas Esto se justifica cuando las configuraciones estándar no son compatibles con los diseños de colchones patentados. Las instalaciones que producen sábanas de microbobinas de alta densidad, que pueden contener más de 2000 bobinas individuales por unidad tamaño king, requieren mecanismos de transferencia especializados para evitar que los delicados resortes se enreden o colapsen durante el montaje.
Además, las líneas personalizadas aportan un valor inmenso al implementar patrones de ensamblaje anidados complejos. A diferencia de las filas paralelas estándar, las configuraciones anidadas desplazan las filas alternas para eliminar los espacios vacíos entre los resortes, aumentando así la cantidad total de resortes y la firmeza del colchón. La adaptación del software y los empujadores mecánicos de la línea de transferencia para ejecutar estos patrones anidados de forma fiable a altas velocidades proporciona a los fabricantes una clara ventaja estructural en el mercado de colchones de alta gama.
Abastecimiento, instalación y cumplimiento
La adquisición de maquinaria industrial pesada implica consideraciones logísticas, operativas y regulatorias complejas. El éxito de la implementación de una Línea de transferencia de muelles ensacados a medida Depende no solo de la fase de ingeniería, sino también de una rigurosa selección de proveedores, protocolos de prueba estructurados y una preparación meticulosa de las instalaciones.
Proveedores calificados de líneas de transferencia con resortes ensacados
El primer paso para mitigar el riesgo de los gastos de capital es riguroso. calificación de proveedoresLos fabricantes de equipos originales (OEM) deben ser evaluados en función de su trayectoria en ingeniería, infraestructura de soporte postventay el cumplimiento de las normas internacionales de fabricación. Un proveedor cualificado debe poseer la certificación ISO 9001 para la gestión de la calidad y garantizar que toda la maquinaria cuente con la marca CE o la certificación UL correspondiente, según la región de destino.
Las capacidades técnicas también deben ser objeto de un análisis exhaustivo. Los posibles compradores deben exigir datos documentados sobre el tiempo medio entre fallos (MTBF), con un umbral mínimo de 5000 horas de funcionamiento para subconjuntos críticos como los cabezales de bobinado y los generadores ultrasónicos. Además, evaluar la cadena de suministro del proveedor para piezas de repuesto —verificando específicamente si utiliza componentes estandarizados y disponibles a nivel mundial (por ejemplo, sistemas neumáticos SMC, rodamientos SKF) en lugar de piezas patentadas y difíciles de conseguir— es fundamental para garantizar la operatividad a largo plazo.
Aceptación en fábrica, aceptación en planta y capacitación.
La validación del equipo se realiza mediante pruebas de aceptación en fábrica (FAT) y pruebas de aceptación en planta (SAT) estructuradas. Las FAT se llevan a cabo en las instalaciones del proveedor y deben seguir un protocolo riguroso, que incluye una prueba de funcionamiento continuo de 48 a 72 horas con las especificaciones exactas de cable y tejido del comprador. Durante esta fase, se deben aplicar estrictamente los parámetros de rendimiento, exigiendo una tasa de rendimiento mínima del 98 % y verificando que los tiempos de ciclo cumplan con las obligaciones contractuales.
Tras la entrega exitosa, se realiza la prueba de aceptación en el sitio (SAT) en la planta del comprador. Esta fase garantiza que el equipo no haya sufrido daños durante el transporte y se integre sin problemas con los procesos existentes, tanto previos como posteriores a la producción. Simultáneamente con la SAT, se debe impartir una capacitación integral para operadores y personal de mantenimiento. Capacitar al equipo de mantenimiento interno con un profundo conocimiento para la resolución de problemas es fundamental para mantener los estrictos objetivos de eficiencia general de los equipos (OEE) establecidos durante la fase de adquisición.
Requisitos de diseño, seguridad y servicios públicos de la planta
La instalación física exige una planificación precisa de las instalaciones para dar cabida al considerable espacio y a los requisitos de servicios de una línea de transferencia continua. Un sistema totalmente integrado, compuesto por múltiples bobinadoras, cintas transportadoras y módulos de ensamblaje, suele requerir un espacio lineal de entre 15 y 25 metros de longitud y entre 5 y 8 metros de ancho. Los ingenieros estructurales deben verificar que la losa de hormigón pueda soportar las cargas dinámicas y las fuerzas vibratorias generadas por el bobinado a alta velocidad.
Las conexiones de servicios públicos deben diseñarse según especificaciones precisas. Una línea estándar de alta capacidad consume una cantidad considerable de energía eléctrica, requiriendo frecuentemente un suministro trifásico dedicado de 380 V/50 Hz capaz de soportar una carga continua de 50 kW a 80 kW. Además, los sistemas neumáticos que accionan las compuertas de transferencia y los mecanismos de corte requieren un suministro de aire comprimido limpio y seco, estrictamente regulado entre 0,6 y 0,8 MPa. Si no se proporciona un suministro estable, se producirá un comportamiento errático del servomotor, soldaduras ultrasónicas débiles y fallos frecuentes en la máquina.
Selección de la línea de transferencia de muelles ensacados adecuada
La fase final de la integración de una nueva línea de transferencia implica sintetizar datos técnicos, operativos y financieros para tomar una decisión de compra informada. Seleccionar la maquinaria adecuada requiere equilibrar las necesidades inmediatas de producción con el crecimiento estratégico a largo plazo, garantizando que el sistema elegido pueda adaptarse a las futuras demandas del mercado.
Matriz de decisión para la selección de líneas
Una matriz de decisión formalizada ayuda a los equipos de compras e ingeniería a evaluar objetivamente las propuestas de la competencia. Esta matriz debe ponderar los criterios en función de los cuellos de botella específicos de la planta. Para una fábrica con escasez de mano de obra, la ponderación de "Nivel de automatización" y "Facilidad de operación" será fundamental. Por el contrario, una planta centrada en ampliar su catálogo de productos dará mayor importancia a la "Velocidad de cambio" y la "Flexibilidad de zonificación".
Los principales parámetros cuantitativos para esta matriz incluyen la superficie total requerida, la tasa máxima de desperdicio garantizada y los costos de mantenimiento anuales estimados. Al asignar puntuaciones numéricas a estos parámetros en diferentes fabricantes de equipos originales (OEM), la gerencia puede descartar las afirmaciones de marketing e identificar la configuración de la línea de transferencia que ofrece la mayor probabilidad estadística de cumplir con sus objetivos de producción específicos.
Equilibrar la ingeniería personalizada, el coste y el retorno de la inversión.
Para lograr el equilibrio óptimo entre la ingeniería a medida y la inversión total en capital, se requiere un análisis exhaustivo del costo del ciclo de vida. Una línea de transferencia altamente personalizada y totalmente automatizada representa una inversión significativa, con un gasto de capital (CAPEX) que suele oscilar entre $500,000 y más de $1.5 millones, dependiendo del número de cabezales de bobinado y las características de ensamblaje avanzadas seleccionadas.
Sin embargo, el retorno de la inversión (ROI) debe calcularse no solo sobre el precio de compra inicial, sino también sobre el costo total de propiedad (TCO) durante una vida útil prevista de 10 a 15 años. Al considerar la reducción de la mano de obra directa, la minimización del desperdicio de materia prima (especialmente mediante métodos de ensamblaje sin adhesivos) y la posibilidad de obtener mayores márgenes en colchones premium complejos y multizona, una línea de producción personalizada bien diseñada suele ofrecer un período de recuperación de la inversión de 18 a 28 meses. En definitiva, invertir en el nivel preciso de personalización requerido para la gama de productos única de la planta garantiza una operación de fabricación sólida y altamente rentable.
Conclusiones clave
- Evalúe una línea de transferencia de resortes ensacados según la eficacia con la que sincroniza el enrollado, el tratamiento térmico, el sellado, el transporte y el ensamblaje final del núcleo.
- Especifique los calibres de cable compatibles con anticipación, especialmente si su gama de productos requiere cambios dinámicos entre cables de aproximadamente 1,2 mm y 2,4 mm.
- Adapte la configuración de la línea al rango de altura de sus bobinas, desde microbobinas de 25 mm hasta bobinas de soporte de 250 mm, para evitar limitar el desarrollo de futuras referencias de productos.
- Utilice sistemas de automatización de transferencia personalizados para reducir la manipulación manual entre el bobinado y el ensamblaje, lo que ayuda a disminuir la dependencia de la mano de obra y los cuellos de botella en la producción.
- El objetivo es lograr una eficacia general de los equipos superior al 85 % mediante la alineación del control servo, la lógica de ensamblaje y la manipulación de materiales con la demanda real de producción.
- Planifique la producción en función de la geometría del resorte y el calibre del alambre, ya que los sistemas optimizados pueden alcanzar aproximadamente entre 80 y 150 resortes por minuto por cabezal de bobinado.
Preguntas frecuentes
¿Qué es una línea de transferencia de muelles ensacados?
Una línea de transferencia de muelles ensacados es un sistema integrado que automatiza el enrollado del muelle, el embolsado de la tela, el sellado, el transporte y el ensamblaje del núcleo, reduciendo la manipulación manual entre máquinas.
¿Por qué personalizar una línea de transferencia de muelles ensacados?
La personalización ayuda a adaptar la maquinaria a referencias específicas de colchones, diseños de zonificación, tamaños de muelles, calibres de alambre y volúmenes de producción, lo que mejora la eficiencia y la diferenciación del producto.
¿Qué rendimiento puede alcanzar una línea de transferencia?
Dependiendo del calibre del alambre, la geometría de la bobina y la configuración de la máquina, una línea bien diseñada puede alcanzar entre 80 y 150 resortes por minuto por cabezal de bobinado.
¿Puede una misma línea de colchón producir diferentes zonas de firmeza?
Sí. Se puede configurar una línea personalizada para alternar calibres de alambre y especificaciones de bobina, lo que permite una zonificación ergonómica sin paradas manuales frecuentes.
¿Qué tamaños de muelles pueden soportar los sistemas personalizados?
Las líneas de transferencia personalizadas pueden soportar una amplia gama, desde microbobinas de unos 25 mm de altura hasta bobinas de soporte estándar de hasta aproximadamente 250 mm.