
 +86-13989502277


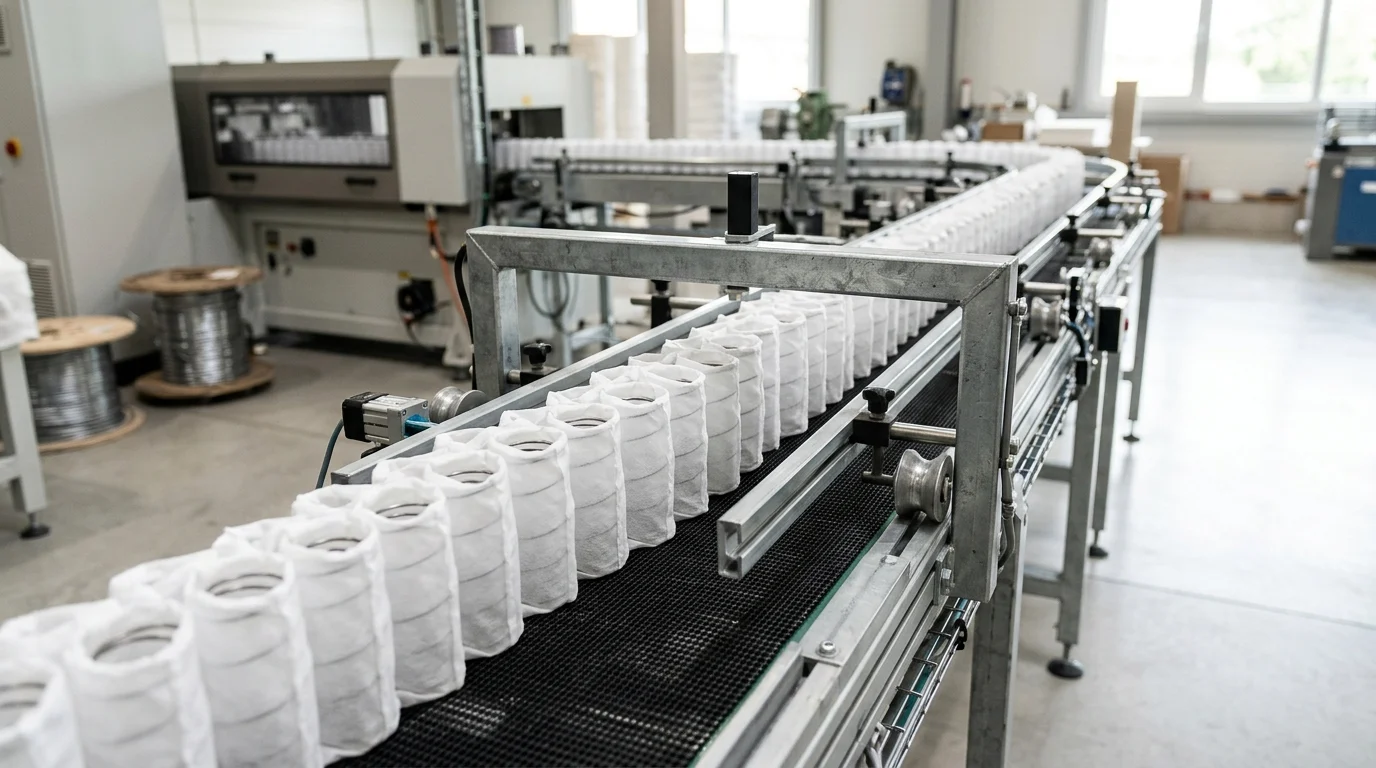
Introducción
Los fabricantes de colchones y tapicería se enfrentan a la presión constante de aumentar la producción sin sacrificar la uniformidad de los muelles, la precisión del adhesivo ni la durabilidad del producto final. Una línea de transferencia de muelles ensacados resuelve este desafío al integrar la formación de muelles, el ensacado, la transferencia, el ensamblaje y el pegado en un flujo de producción sincronizado. En lugar de depender de la manipulación manual o el almacenamiento intermedio entre máquinas, la línea coloca los muelles directamente en su posición, reduciendo los cuellos de botella y mejorando la repetibilidad. Este artículo explica la importancia de los sistemas de transferencia integrados, cómo aumentan el rendimiento y qué ventajas operativas ofrecen a las fábricas que buscan una producción más rápida, una menor dependencia de la mano de obra y una calidad de producto más estable.
Por qué son importantes las líneas de transferencia de los resortes ensacados
La evolución de las industrias de colchones y tapicería depende en gran medida de la resolución de los cuellos de botella de producción. Históricamente, la fabricación de resortes individuales y su ensamblaje en unidades encapsuladas eran procesos desarticulados, que requerían manipulación intermedia, almacenamiento y transferencia manual. La llegada de la línea de transferencia automatizada ha revolucionado este flujo de trabajo al conectar física y digitalmente el mecanismo de bobinado directamente con las estaciones de ensamblaje y encolado.
Al eliminar las zonas de amortiguación entre el conformado del alambre y el ensamblaje final de la unidad, los fabricantes logran un flujo continuo y sincronizado. Este cambio arquitectónico en la disposición de la maquinaria no solo acelera drásticamente la producción, sino que también reduce el espacio que históricamente se dedicaba al inventario de productos en proceso. Para los gerentes de fábrica, comprender la mecánica y el impacto económico de estas líneas integradas ya no es opcional, sino un requisito fundamental para mantener la competitividad en el mercado global de colchones.
Cómo las líneas de transferencia mejoran el rendimiento
La principal ventaja de una línea de transferencia totalmente integrada es el aumento sustancial del rendimiento continuo. Independiente Enrollador de muelles ensacadosLos sistemas de bobinado suelen operar a velocidades de 60 a 80 resortes por minuto, lo que requiere que los operarios transfieran manualmente las filas terminadas a una máquina de ensamblaje. En cambio, según el fabricante y las especificaciones del alambre, una línea de transferencia sincronizada alimenta las bobinas sin interrupciones a velocidades estimadas de 150 a 280 resortes por minuto directamente a la ensambladora.
Es fundamental tener en cuenta que estas velocidades máximas generalmente solo se aplican a geometrías de bobina y calibres de alambre específicos. Además, el funcionamiento continuo a máxima velocidad puede acelerar el desgaste de los consumibles. Sin embargo, al mantener un tiempo de ciclo constante, las instalaciones pueden aumentar su producción diaria de aproximadamente 40 a 50 colchones por turno a más de 150 unidades por turno en una sola línea. El mecanismo de transferencia automatizado también evita el enredo y la deformación de las filas de resortes que ocurren con frecuencia durante el transporte manual, lo que garantiza que el ensamblador reciba componentes alineados con precisión y sin interrupciones.
Presiones del mercado que impulsan la automatización
Los factores macroeconómicos están impulsando fuertemente a los fabricantes de colchones hacia la automatización integral. La escasez crónica de mano de obra en el sector manufacturero ha dificultado cada vez más la contratación de personal para las estaciones de ensamblaje manual. Al mismo tiempo, la demanda del mercado de colchones complejos con múltiples zonas de confort se ha disparado, lo que requiere variaciones precisas en el calibre del alambre y la tensión de los resortes dentro de una misma unidad de colchón.
Además, el aumento del costo de las materias primas —que suele fluctuar entre un 12 % y un 15 % anual en el caso del alambre de acero con alto contenido de carbono y los tejidos no tejidos— obliga a los fabricantes a buscar una reducción drástica de los residuos. Las líneas de transferencia abordan estas presiones minimizando los desechos generados por errores de manipulación manual y permitiendo cambios rápidos y automatizados entre diferentes perfiles de zonificación sin necesidad de largos tiempos de inactividad de la máquina ni recalibraciones manuales.
Características clave de una línea de transferencia de alto rendimiento
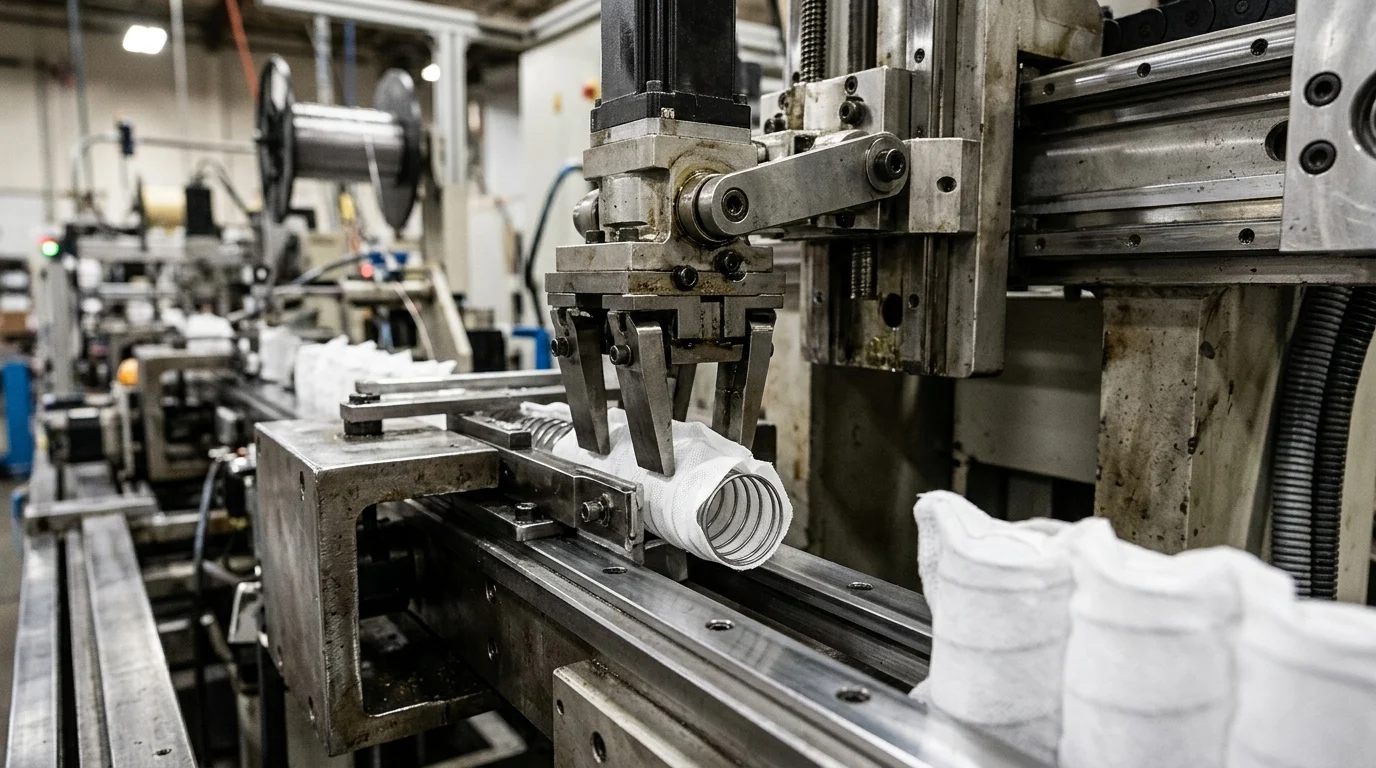
A línea de transferencia de alto rendimiento Se trata de una sofisticada combinación de ingeniería mecánica, termodinámica y robótica avanzada. A diferencia de la maquinaria básica, estos sistemas integran múltiples fases de fabricación independientes en un único conjunto coherente. Evaluar una línea de producción requiere un profundo conocimiento de sus módulos constituyentes y de las tolerancias precisas que puede mantener durante su funcionamiento continuo.
Desde el desenrollado inicial del alambre de acero hasta la extrusión final del adhesivo termofusible, cada subsistema debe operar con una sincronización precisa. Esta sincronización suele estar gestionada por un controlador lógico programable (PLC) central y un conjunto de servomotores que proporcionan los microajustes necesarios para compensar las variaciones en el comportamiento de la materia prima.
Módulos centrales que determinan el rendimiento
El módulo fundamental de la línea es la unidad de desenrollado y enrollado del alambre. En ella, el alambre de acero con alto contenido de carbono (generalmente de 1,2 mm a 2,4 mm de diámetro) se estira, se enrolla y se somete a un tratamiento térmico en línea. Los sistemas de alto rendimiento utilizan calentamiento rápido por resistencia eléctrica para elevar la temperatura del alambre a aproximadamente 300 °C y aliviar las tensiones, lo que garantiza que la bobina conserve su memoria y su integridad estructural durante una larga vida útil.
Tras el tratamiento térmico, las bobinas entran en el módulo de encapsulado, donde se emplea la tecnología de soldadura ultrasónica. En lugar de la costura tradicional, se utilizan bocinas ultrasónicas que operan a frecuencias de 20 kHz a 35 kHz para fusionar el tejido no tejido alrededor de la bobina comprimida. El módulo central final es el brazo robótico de transferencia o sistema transportador, que sujeta firmemente la fila terminada de muelles ensacados y la traslada a la estación de montaje con una alineación precisa con las filas anteriores. Dado el uso de acústica de alta frecuencia y la rápida automatización, estos módulos también incorporan cerramientos acústicos para mitigar la exposición al ruido y protecciones físicas para garantizar la seguridad del trabajador y el cumplimiento de las normas ergonómicas.
Velocidad, precisión, manejo de tejidos y control de adhesivos
Para lograr un alto rendimiento sin comprometer la integridad estructural, se requiere un control meticuloso del tejido y el adhesivo. Los tensores de tejido no tejido deben mantener una fuerza de tracción constante, generalmente estimada entre 15 y 20 Newtons según el tipo de tejido; cualquier desviación puede provocar que las bolsas se aflojen, permitiendo el desplazamiento del resorte, o que queden demasiado apretadas, restringiendo su compresión independiente. Las líneas de transferencia de alta gama incorporan bucles de retroalimentación de tensión activa para ajustar la velocidad de la bobina en tiempo real.
El control de la adhesión es igualmente crítico en el proceso de fabricaciónLas líneas de producción avanzadas utilizan sistemas de encolado intermitente con boquillas de precisión, en lugar de aplicaciones de pulverización continua. Al aplicar el adhesivo termofusible solo en los puntos exactos de intersección de las filas, los fabricantes pueden reducir el consumo de adhesivo en varios gramos por fila. En un alto volumen de producción anual, esta optimización genera un ahorro sustancial en los costos de material y reduce la huella de carbono de compuestos orgánicos volátiles (COV) del producto.
Métricas de producción para verificar la calidad
Para verificar que la línea funcione de manera óptima, los operarios deben monitorear indicadores cuantitativos específicos. Los estándares de la industria suelen apuntar a tasas de rendimiento en el primer intento superiores al 99,5 %, lo que significa que muy pocos resortes requieren reprocesamiento o rechazo. La tolerancia dimensional es otro indicador clave de rendimiento (KPI) fundamental; la variación de altura en una unidad de colchón terminada debe controlarse rigurosamente para evitar hendiduras en la superficie del producto final.
Es importante tener en cuenta que los parámetros de rendimiento —como el número de resortes por minuto, las tasas de defectos y las tolerancias dimensionales— varían significativamente según el fabricante de la máquina, las especificaciones del alambre y el diseño del producto, en lugar de ser constantes universales en la industria. Las cifras que se muestran a continuación representan rangos estimados, no garantías absolutas.
| Métrico / Especificación | Objetivo de rendimiento estándar | Objetivo de línea de transferencia de alto rendimiento |
|---|---|---|
| Velocidad de producción | 60 - 80 resortes / min | 150 - 280+ resortes / min |
| Control de tensión de la tela | Manual / Estático | Accionamiento dinámico por servomotor |
| Frecuencia ultrasónica | 20 kHz (Estándar) | 20 kHz - 35 kHz (Ajustable) |
| Tolerancia dimensional | ± 5 mm | ± 2 mm (Estimado) |
| Tasa de defectos | 1,5% - 2,0% |
El seguimiento de estas métricas en tiempo real permite a los responsables de producción detectar el desgaste gradual de las piezas consumibles, como las cuchillas de soldadura ultrasónica o las boquillas adhesivas, antes de que provoquen paradas no planificadas o fallos en los lotes de producto.
Líneas de transferencia de muelles ensacados frente a métodos convencionales
La decisión de actualizar a una línea de transferencia totalmente sincronizada implica sopesar las capacidades de los sistemas heredados frente a las demandas de entornos de producción modernosLos métodos convencionales, que se basan en maquinaria desacoplada, ofrecen menores barreras de entrada, pero imponen severas limitaciones en cuanto a la escalabilidad y el control de calidad.
Al evaluar los sistemas manuales, semiautomáticos y totalmente automáticos de forma comparativa, los planificadores de las instalaciones pueden identificar con precisión los cuellos de botella de producción actuales y determinar el punto exacto en el que una línea de transferencia se convierte en una necesidad operativa.
Comparación manual, semiautomática y totalmente automática
Los métodos de ensamblaje manual requieren que los operarios transporten físicamente las cadenas de bobinas encapsuladas desde la máquina de bobinado, las alineen sobre una mesa y apliquen pegamento con aplicadores manuales. Este método tiene un límite de producción de aproximadamente 10 a 15 camas por turno por operario y presenta una variabilidad significativa en la aplicación del pegamento y la alineación de las filas. Los sistemas semiautomáticos mejoran este aspecto al automatizar la fase de encolado y prensado, pero aún requieren que un operario alimente manualmente las cadenas continuas en la ensambladora, lo que limita la producción a entre 40 y 60 camas por turno.
A Línea de transferencia de resortes ensacados totalmente automática Elimina por completo la intervención humana en la manipulación intermedia. La bobinadora, el mecanismo de transferencia y la ensambladora se comunican mediante una red de circuito cerrado. Cuando la ensambladora está lista para la siguiente fila, el brazo de transferencia la entrega puntualmente. Esta integración maximiza la capacidad de producción, garantizando una alineación de alta precisión y una aplicación uniforme del adhesivo en cada unidad.
Compromisos entre costo, flexibilidad y mantenimiento
La transición de las líneas convencionales a las automatizadas supone un cambio de los gastos operativos (OPEX) a los gastos de capital (CAPEX). Los sistemas manuales y semiautomáticos presentan bajos costos de adquisición inicial y utilizan mecanismos mecánicos sencillos de fácil reparación. Sin embargo, generan altos costos laborales recurrentes y mayores tasas de desperdicio de material.
Las líneas de transferencia totalmente automatizadas requieren una importante inversión inicial, que a menudo se estima en más de 250 000 dólares, según la configuración y el fabricante. El mantenimiento también pasa de la reparación mecánica básica al servicio mecatrónico. Los técnicos deben ser capaces de solucionar problemas en servomotores, código PLC y colectores neumáticos, lo que generalmente implica el pago de salarios más altos para técnicos especializados en automatización. Además, las piezas de repuesto patentadas pueden tener un precio elevado, y las instalaciones deben tener en cuenta una curva de aprendizaje inicial a medida que los operadores se adaptan a la nueva tecnología. Sin embargo, la flexibilidad obtenida —como la capacidad de alternar entre configuraciones de panal (anidadas) y de resortes paralelos mediante software en lugar de la reconfiguración manual— reduce drásticamente los tiempos de cambio de horas a apenas minutos.
| Característica / Método de ensamblaje | Ensamblaje manual | Semiautomático | Línea de transferencia totalmente automática |
|---|---|---|---|
| Costo de capital inicial | Bajo ( | Mediano (entre 50.000 y 100.000 dólares) | Alto (más de $200.000) |
| Requisitos de mano de obra | Alto (3-4 operadores) | Medio (1-2 operadores) | Bajo (supervisión de 1 operador) |
| Capacidad de salida | ~15 unidades/turno | ~50 unidades por turno | Más de 150 unidades por turno |
| Tiempo de cambio | 1 - 2 horas | 30 - 45 minutos | Menos de 5 minutos (controlado por software) |
| Capacidades de zonificación | Muy difícil | Moderado | Excepcional / Automatizado |
Mejor ajuste según el tipo de producto de colchón.
La viabilidad de una línea de transferencia depende en gran medida del tipo de colchón que se produce. Para colchones básicos de calibre uniforme con pocos resortes (por ejemplo, de 300 a 500 resortes por colchón queen), o para producciones de lotes pequeños y altamente personalizadas, las máquinas semiautomáticas aún pueden ofrecer una rentabilidad aceptable. La simplicidad o el bajo volumen del producto no necesariamente exigen una sincronización de ultra alta velocidad.
Por el contrario, los colchones premium que presentan configuraciones de bobinas de alta densidad El uso de bobinas (que a menudo superan las 1000 a 2000 microbobinas por unidad) y el soporte multizona (que utiliza calibres de alambre alternos para aliviar la presión en la zona lumbar y los hombros) hacen que los métodos convencionales sean económicamente inviables. El gran volumen de bobinas, junto con la estricta exigencia de una colocación precisa de las zonas, obliga a utilizar una línea de transferencia totalmente automatizada para evitar que los costos laborales reduzcan el margen de beneficio del producto.
Cómo seleccionar e implementar la línea correcta
La adquisición de una línea de transferencia de alta velocidad es solo la primera fase de la modernización; el éxito de la inversión depende por completo del rigor del proceso de implementación. La integración de una máquina de esta envergadura requiere una planificación integral de las instalaciones, pruebas rigurosas previas al envío y una revisión completa de los procedimientos operativos estándar.
Los fabricantes deben considerar la instalación no como un simple reemplazo de equipo, sino como la integración de una infraestructura central crítica en la planta de producción, lo que exige una coordinación entre los equipos de instalaciones, ingeniería y control de calidad.
Evaluación de la capacidad, la disposición y los equipos de la fase inicial.
Antes de la llegada de una línea de transferencia, la planta debe estar preparada para soportar sus considerables necesidades de infraestructura. Una línea estándar de alto rendimiento requiere un espacio continuo de aproximadamente 15 metros por 5 metros, con suficiente espacio libre para la carga de materia prima y el movimiento seguro del operario. Los responsables de la planta también deben auditar las cadenas de suministro anteriores y tener en cuenta el aumento del consumo energético; una línea automatizada consume alambre y tela no tejida a un ritmo acelerado, lo que significa que las áreas de almacenamiento de materia prima deben optimizarse para evitar la falta de suministro a la máquina.
Los requisitos de la red eléctrica son igualmente estrictos. Estas líneas suelen requerir una fuente de alimentación trifásica robusta (380 V, 50/60 Hz) capaz de soportar una carga continua estimada entre 35 kW y 45 kW, según el modelo específico. Además, los actuadores neumáticos y los brazos robóticos de transferencia requieren un suministro de aire comprimido limpio, seco y estable, que generalmente opera entre 6 y 8 bares. Las caídas de presión de aire o las fluctuaciones de voltaje pueden provocar errores de sincronización, lo que conlleva atascos inmediatos del material.
Pruebas de aceptación y puntos de control de calidad
Para mitigar el riesgo, los compradores deben insistir en una prueba de aceptación en fábrica (FAT) exhaustiva en el fabricante de equiposEl sitio del fabricante antes del envío de la línea de producción. La prueba de aceptación en fábrica (FAT) no debe ser una simple demostración de funcionalidad; debe ser una prueba de estrés rigurosa. Un estándar de referencia consiste en hacer funcionar la máquina de forma continua durante un gran volumen de ciclos (por ejemplo, 10 000) utilizando las especificaciones exactas de alambre y tejido del comprador.
Durante la prueba de aceptación en fábrica (FAT), los controles de calidad deben aplicarse rigurosamente. Los inspectores deben verificar que la tasa de defectos se mantenga dentro de las tolerancias aceptables, que las soldaduras ultrasónicas superen las pruebas de tracción especificadas y que las transiciones de zonificación se produzcan sin problemas. Solo después de que la máquina demuestre su estabilidad bajo estas condiciones de producción se autorizará la aprobación final y el envío.
Formación, repuestos y mantenimiento preventivo
La transición a maquinaria altamente automatizada exige un cambio operativo sustancial en el mantenimiento de la fábrica. Los operarios que antes gestionaban los mecanismos mecánicos deben recibir capacitación para interactuar con las interfaces hombre-máquina (HMI) e interpretar los códigos de error de los PLC. Es necesario negociar programas de capacitación integrales, que suelen durar de dos a tres semanas, como parte del contrato de compra.
Dado que una línea totalmente integrada consolida múltiples etapas, puede convertirse en un punto único de fallo para la fábrica; por lo tanto, los programas de mantenimiento preventivo son vitales para la operación. Las instalaciones deben mantener un inventario in situ de piezas de repuesto críticas, como bocinas ultrasónicas, cuchillas de corte especializadas y servomotores patentados, ya que los plazos de entrega de estos componentes pueden extenderse durante semanas. Establecer una rutina rigurosa de limpieza y calibración diaria, semanal y mensual garantiza que la línea de transferencia siga funcionando con la máxima eficiencia y alcance su vida útil prevista.
Cómo elaborar el caso de negocio
La transición a líneas de transferencia automatizadas requiere un análisis de viabilidad basado en datos que satisfaga tanto a los gerentes operativos como a los responsables financieros. La justificación debe ir más allá del simple atractivo de una mayor velocidad de producción y profundizar en las métricas detalladas del costo total de propiedad (CTP), la reasignación de mano de obra y la mitigación de riesgos.
Al cuantificar los ahorros de costos directos y modelar el valor a largo plazo de mayor capacidad de producción Gracias a la visibilidad de los datos, las organizaciones pueden elaborar un argumento convincente para justificar la inversión de capital.
Factores de costo y ahorros en mano de obra
El factor de coste más inmediato que se ve afectado por la automatización es la mano de obra directa. Una configuración convencional que cumpla con los objetivos de producción estándar de alto volumen podría requerir un equipo más grande distribuido en estaciones separadas de bobinado, manipulación y encolado. Una línea de transferencia totalmente integrada simplifica este proceso, permitiendo que uno o dos operarios supervisen la alimentación de materia prima y la interfaz hombre-máquina (HMI).
En regiones con altos costos laborales, reducir la plantilla en varios operarios por turno en una operación de varios turnos puede generar ahorros anuales sustanciales. Si a esto se le suma la reducción estimada del 2 % al 5 % en el desperdicio de material (logrado mediante un encolado optimizado y menos daños durante la manipulación), el período de recuperación de la inversión para una línea de transferencia de alta gama se proyecta generalmente entre 18 y 36 meses, aunque esto varía según las tarifas laborales locales y los ahorros en energía.
Cumplimiento normativo, soporte de proveedores y visibilidad de los datos.
Las líneas de transferencia modernas también ofrecen un valor oculto en forma de cumplimiento e integración de datos. Las máquinas de alta calidad están diseñadas para cumplir con los estrictos estándares internacionales, incluidas las certificaciones CE y UL, que garantizan la seguridad eléctrica y reducen las primas de seguro de la fábrica. Además, los proveedores de equipos de renombre ofrecen diagnósticos remotos y soporte dedicado, reduciendo el tiempo medio de reparación (MTTR) cuando se producen fallos complejos.
Desde la perspectiva de los datos, estas líneas suelen estar equipadas con capacidades de la Industria 4.0. Los sensores IoT integrados transmiten continuamente datos sobre la Eficiencia General de los Equipos (OEE), el consumo de cables y las microparadas directamente al sistema de Planificación de Recursos Empresariales (ERP) de la fábrica. Esta visibilidad permite a la dirección pasar de la resolución reactiva de problemas al mantenimiento predictivo, programando paradas solo cuando los datos indican que un componente se acerca al final de su vida útil.
Marco de decisión para la alineación de las inversiones
Para finalizar el análisis de viabilidad, los responsables de la toma de decisiones deben utilizar un marco de costo total de propiedad (TCO) a 10 años. Este modelo debe considerar el precio de compra inicial, la preparación de las instalaciones, el mayor consumo de energía, los repuestos patentados y los salarios más altos de los técnicos, en comparación con los ingresos proyectados por el aumento de capacidad y los productos de gama alta. Este análisis también debe reconocer los costos y riesgos ocultos, como la dependencia de software propietario, las tarifas de licencia recurrentes y la posible obsolescencia tecnológica, lo que garantiza una proyección financiera equilibrada y confiable.
Si el objetivo estratégico de la planta es ampliar sus operaciones, ingresar al mercado de colchones de alta gama o simplemente sobrevivir en un entorno con escasez de mano de obra, la inversión en una línea de transferencia sincronizada suele estar justificada. Al evaluar sistemáticamente estos indicadores, los fabricantes se aseguran de que sus inversiones de capital se alineen perfectamente con las realidades del mercado a largo plazo, consolidando así su posición de liderazgo en la industria.
Conclusiones clave
- Las conclusiones y fundamentos más importantes para la línea de transferencia de resorte de bolsillo
- Especificaciones, cumplimiento y comprobaciones de riesgos que conviene validar antes de comprometerse.
- Pasos prácticos y advertencias que los lectores pueden aplicar de inmediato.
Preguntas frecuentes
¿Qué es una línea de transferencia de muelles ensacados?
Se trata de un sistema automatizado que integra el enrollado de muelles, el recubrimiento con tela, la transferencia, el ensamblaje y el pegado en un flujo de producción continuo, lo que reduce la manipulación manual y mejora la uniformidad del resultado final.
¿Con qué rapidez puede producir muelles una línea de transferencia de muelles ensacados?
Dependiendo del diseño de la bobina, el calibre del alambre y la configuración de la máquina, las líneas integradas pueden alcanzar entre 150 y 280 resortes por minuto en condiciones de producción adecuadas.
¿Por qué deberían las fábricas de colchones utilizar una línea de transferencia automatizada?
Aumenta la productividad, reduce el almacenamiento de productos en proceso, disminuye la dependencia de la mano de obra y ayuda a prevenir el enredo o la deformación de las filas de resortes durante la transferencia manual.
¿Puede una línea de transferencia soportar la producción de colchones por zonas?
Sí. Las líneas avanzadas pueden gestionar diferentes calibres de alambre, tensiones de bobina y perfiles de zonificación con cambios más rápidos, lo que las hace adecuadas para diseños de colchones multizona.
¿Dónde pueden los fabricantes obtener más información sobre las líneas de transferencia de muelles ensacados HJ?
Los fabricantes pueden visitar https://www.hj787.com/pocket-spring-transfer-line/ para consultar las soluciones de líneas de transferencia de muelles ensacados de HJ y las capacidades de producción relacionadas.
Referencias
- Línea de producción de muelles ensacados: Revolucionando los colchones...
- Máquina de muelles ensacados de alta velocidad - YouTube
- Cómo elegir una máquina de muelles ensacados para la producción de colchones
- Máquina de muelles ensacados: Explorando el proceso de fabricación de colchones
- Adopción de la automatización en la línea de producción de ensamblaje de muelles ensacados
- Máquinas de muelles ensacados: la tecnología detrás de la personalización...
- Máquina automática de alta velocidad para muelles ensacados LR-PS-D200 (doble alambre)
- Blog destacado | Blog popular - HUAJIAN
- LR-PS-HF - Máquina para colchones
- ZOLYTECH lanza una máquina de ensamblaje de muelles ensacados de alta velocidad.