
 +86-13989502277


Introducción
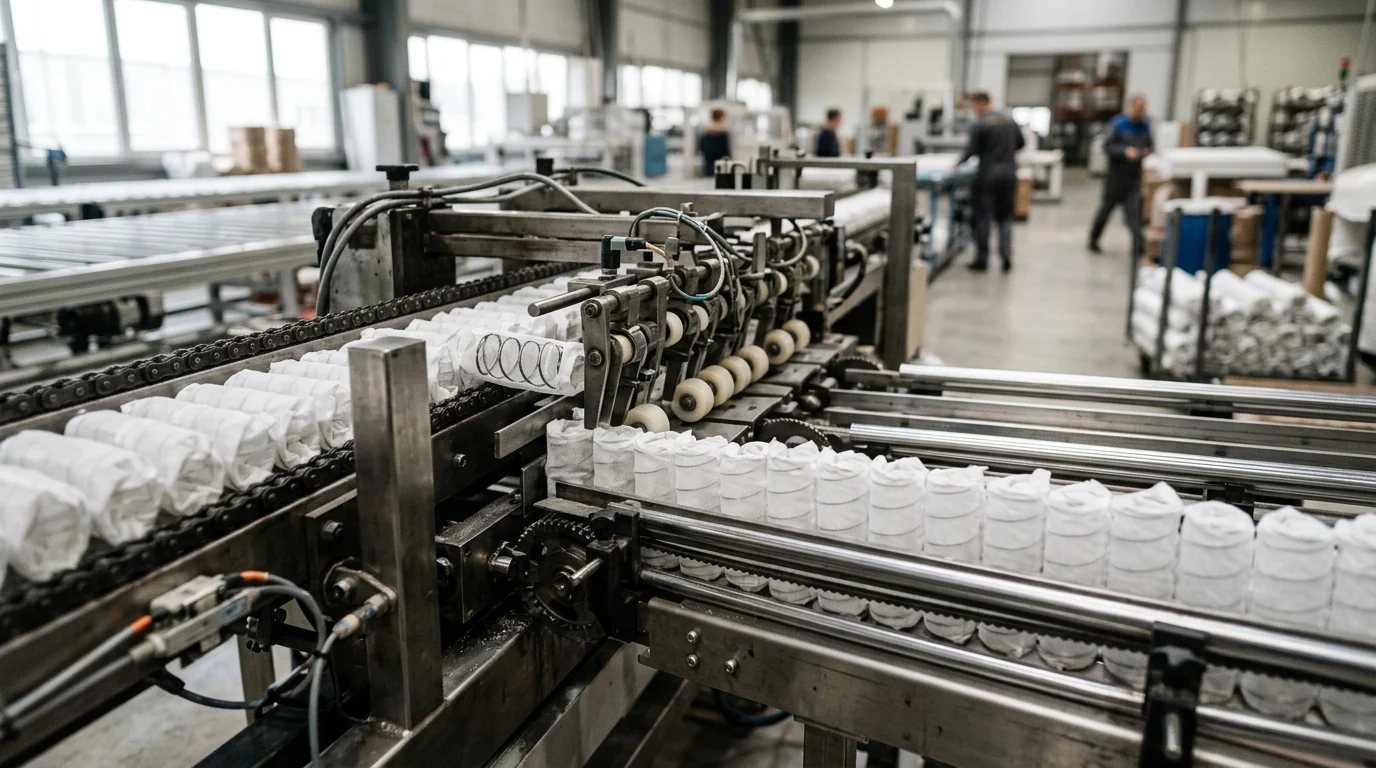
Aumentar la producción de colchones no se limita a añadir más máquinas; requiere un flujo de producción que mantenga sincronizados el moldeado de muelles, el ensacado, la transferencia y el ensamblaje. Una línea de transferencia de muelles ensacados ayuda a los fabricantes a pasar de estaciones de trabajo fragmentadas a un proceso continuo y automatizado que reduce la manipulación, minimiza los cuellos de botella y mejora la uniformidad en producciones de alto volumen. Este artículo explica cuándo se hace necesario un sistema de este tipo, cómo satisface la demanda de colchones premium y multizona, y qué beneficios operativos pueden esperar los gerentes de planta en términos de rendimiento, control de calidad, uso del espacio y eficiencia laboral.
Cómo una línea de transferencia de muelles ensacados respalda la producción de colchones de alto volumen
La transición a la producción de colchones a gran escala requiere cambios fundamentales en la arquitectura de la fábrica y la filosofía operativa. A medida que aumenta la demanda mundial de ropa de cama premium con múltiples zonas de confort, los fabricantes deben abandonar las estaciones de trabajo aisladas y adoptar entornos de flujo continuo. La implementación de una línea de transferencia altamente integrada actúa como el centro de integración principal de una instalación a gran escala, sincronizando el conformado de alambre, el embolsado y el ensamblaje final de la unidad en una operación fluida e ininterrumpida.
Para seguir siendo competitivos al desplegar Líneas de transferencia de resortes ensacados automatizadasLos gerentes de planta deben evaluar equipo que no solo aumenta la producción bruta sino que también estabiliza las variables de producción. Al eliminar la manipulación intermedia de materiales, sistemas de transferencia automatizados Reducir drásticamente el inventario de productos en proceso, minimizar la contaminación de los materiales y garantizar que cada unidad de resorte cumpla con las tolerancias dimensionales exactas antes de que llegue a las etapas finales de tapicería.
Señales de demanda que justifican la automatización
Los responsables de las instalaciones deben identificar los umbrales operativos específicos que determinan la necesidad de pasar de máquinas independientes a líneas de transferencia automatizadas totalmente integradas. Por lo general, cuando la producción de una planta supera sistemáticamente las 500 a 800 unidades de colchones por turno, depender de procesos aislados genera graves cuellos de botella. En estos casos, la complejidad logística del traslado de muelles semiacabados por la planta se convierte en una limitación fundamental para el crecimiento.
Por el contrario, para talleres personalizados de bajo volumen o instalaciones que gestionan una gran variedad de productos con capital limitado, mantener procesos semiautomatizados o manuales puede seguir siendo el enfoque más práctico. Sin embargo, cuando demandas del mercado Con la transición hacia productos complejos y de alto margen, como los colchones ortopédicos multizona con diferentes calibres de alambre y tasas de compresión, los cambios manuales generan tiempos de inactividad excesivos. La automatización se justifica financiera y operativamente para lograr la producción predecible y escalable necesaria para cumplir con los estrictos plazos de entrega justo a tiempo de los grandes socios minoristas.
Objetivos de rendimiento, conmutación y tiempo de actividad
Establecer objetivos de rendimiento rigurosos y cuantificables es fundamental para entornos de fabricación de alto volumen. Una línea de transferencia avanzada suele estar diseñada para mantener un flujo continuo de entre 100 y 140 resortes individuales por minuto por cabezal de bobinado. Según la cantidad específica de resortes por colchón, esta rápida velocidad de conformado de alambre se traslada eficientemente a la fase de ensamblaje, lo que permite al sistema producir unidades de resortes tamaño king size completamente encoladas a una tasa aproximada de 2 a 3 unidades completas por minuto.
Para mantener estos altos volúmenes de producción, el tiempo de actividad de las máquinas debe superar constantemente el 95 %. Las paradas no planificadas perjudican la rentabilidad de la producción a gran escala. Además, las líneas automatizadas modernas reducen drásticamente los tiempos de cambio para diferentes alturas, diámetros o configuraciones de zonificación de resortes. Mediante ajustes de servocontrol basados en recetas, los protocolos de cambio que tradicionalmente tardaban hasta 45 minutos ahora se pueden ejecutar en menos de 10 minutos, eliminando la necesidad de complejas recalibraciones mecánicas manuales.
Características principales de una línea de transferencia de muelles ensacados avanzada
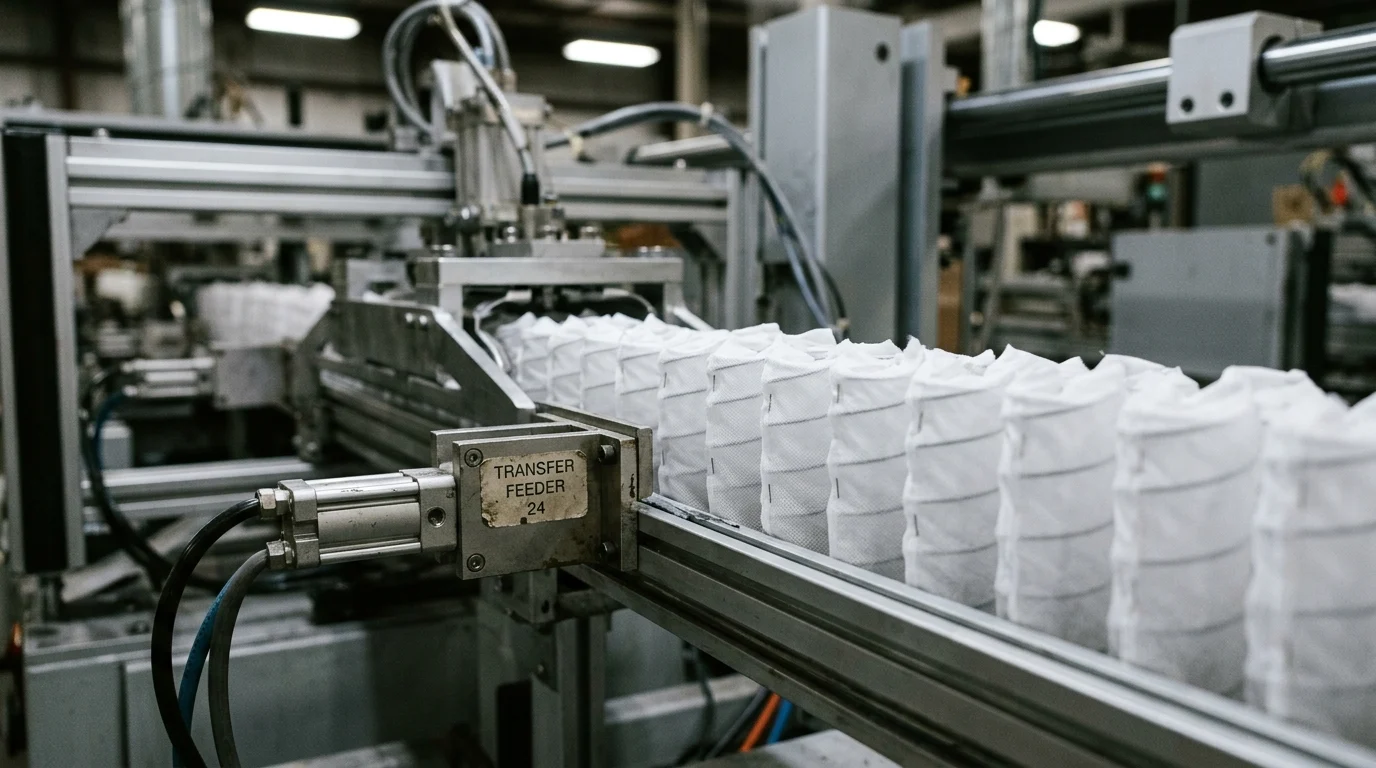
La superioridad arquitectónica de un avanzado Línea de transferencia de muelles ensacados Su principal ventaja radica en su capacidad para integrar procesos mecánicos, térmicos y químicos complejos en una plataforma unificada. Para comprender las características esenciales de estos sistemas avanzados, es necesario examinar tanto los módulos de hardware físicos como la lógica de control digital subyacente que determina su sincronización precisa.
Módulos clave desde el bobinado hasta el ensamblaje
El proceso de producción continuo comienza en el desenrollador automatizado, que alimenta a alta velocidad el módulo de bobinado primario con alambre de acero de alto contenido de carbono, generalmente con un diámetro de entre 1,6 mm y 2,3 mm. Tras el proceso de conformado inicial, los resortes en bruto suelen someterse a un tratamiento térmico en línea a aproximadamente 300 °C. Este proceso térmico alivia las tensiones internas generadas durante el doblado del alambre, lo que garantiza una resistencia estructural a largo plazo y evita una pérdida de altura inaceptable durante la vida útil del colchón.
Una vez estabilizados térmicamente, los resortes se comprimen rápidamente y se insertan en bolsillos de tela no tejida plegados. A continuación, la cadena continua de espiras encapsuladas se introduce suavemente en el módulo de ensamblaje posterior. Allí, aplicadores de adhesivo termofusible de alta precisión distribuyen el adhesivo siguiendo patrones específicos y programados, uniendo las filas individuales para formar unidades de resorte internas completas y dimensionalmente estables, listas para la aplicación de soportes de borde.
| Módulo de producción | Función principal | Especificación técnica típica |
|---|---|---|
| Enrollado de alambre | Conformado y moldeado de resortes | Rendimiento de 100 a 140 bobinas por minuto |
| Tratamiento térmico | Alivio del estrés y bienestar | Calentamiento continuo en línea a ~300 °C |
| Encapsulación de bolsillo | Envoltura y sellado de tela | Soldadura ultrasónica continua de 20 kHz |
| Ensamblaje de la unidad | Unión adhesiva entre filas | Aplicación intermitente de pegamento de ±1 mm |
Control servo, estabilidad de soldadura y manipulación de tejidos.
La precisión en una línea de transferencia moderna depende en gran medida de sistemas avanzados de control servo multieje. Mediante el uso de múltiples servomotores sincronizados a lo largo de la línea, los fabricantes logran una precisión submilimétrica en la alimentación del alambre, el corte automatizado y la indexación de la tela. Este control digital elimina la holgura mecánica y la desviación de tiempo asociadas con la maquinaria antigua accionada por levas.
La estabilidad de la soldadura ultrasónica es otra característica fundamental de las líneas avanzadas. Los sistemas, que suelen operar a una frecuencia estable de 20 kHz, garantizan un sellado resistente y a prueba de desgarros en los bolsillos de tela sin quemar ni fundir el delicado material. Los yunques de soldadura deben mantener una presión constante durante millones de ciclos para garantizar la integridad del bolsillo.
Finalmente, los robustos mecanismos de manipulación de tejidos deben procesar sin problemas los textiles no tejidos, que suelen tener un gramaje de entre 60 y 80 gramos por metro cuadrado (g/m²). El sistema utiliza brazos tensores activos y sensores de guiado de bordes para mantener una tensión constante del tejido, evitando arrugas, pliegues o desalineaciones que podrían provocar costosos atascos en el módulo de ensamblaje final.
Cómo comparar las líneas de transferencia de muelles ensacados con otros sistemas de producción.
Ampliar las operaciones de una fábrica requiere una comprensión clara y objetiva de cómo se compara un sistema integrado con las metodologías de producción tradicionales. Evaluar estas diferencias estructurales pone de relieve el inmenso apalancamiento operativo que proporciona la adopción de un sistema automatizado. sistema de muelles ensacados sobre equipos antiguos.
Flujos de trabajo manuales, semiautomáticos y totalmente automáticos
La fabricación tradicional de colchones suele basarse en un flujo de trabajo manual o semiautomático fragmentado. En estos sistemas, las bobinadoras independientes producen hileras continuas de muelles ensacados que se depositan en enormes contenedores de almacenamiento. Estos contenedores se transportan manualmente por la planta hasta las distintas estaciones de montaje. Este enfoque segmentado requiere un espacio de almacenamiento intermedio considerable, aumenta el riesgo de que los muelles se enreden o se dañen y depende totalmente del ritmo de trabajo del operario para mantener la productividad.
Las configuraciones semiautomáticas introducen mecanismos de encolado automatizados, pero aún requieren que los operarios alimenten manualmente filas individuales de resortes en la ensambladora. En marcado contraste, una Línea de transferencia totalmente automática Este sistema vincula física y digitalmente los procesos de enrollado, colocación y ensamblaje. El alambre y la tela en bruto entran por un extremo de la línea, y la unidad de resorte terminada y pegada con precisión sale por el otro. Esto elimina por completo la manipulación humana intermedia, lo que garantiza un flujo continuo y reduce drásticamente los tiempos de ciclo.
Costo de mano de obra, tasa de desperdicio, superficie de piso y mantenimiento
Las diferencias financieras y operativas entre estos flujos de trabajo son evidentes y fácilmente cuantificables. En un sistema totalmente automatizado, la mano de obra se reduce drásticamente; una línea de transferencia completa suele requerir solo de uno a dos operarios por turno para supervisar la interfaz hombre-máquina (HMI) y reponer las materias primas. Por el contrario, lograr una producción equivalente en una configuración manual a menudo requiere de seis a ocho personas.
La reducción de residuos es otro factor diferenciador clave. Los índices de desperdicio pueden disminuir drásticamente, pasando de un típico 3 % a 5 % en entornos de manipulación manual a menos del 1 % en una línea automatizada, gracias al preciso seguimiento de materiales mediante servomotores y al rechazo automático de defectos. Además, la consolidación de los equipos reduce el espacio necesario hasta en un 30 %, optimizando la distribución de la fábrica y liberando valioso espacio para el almacenamiento de productos terminados.
| Métrica operativa | Flujo de trabajo manual/independiente | Línea de transferencia totalmente automática |
|---|---|---|
| Se requiere mano de obra directa | De 6 a 8 operarios por turno | De 1 a 2 operarios por turno |
| Tasa promedio de desperdicio de material | 3,0% - 5,0% | |
| Huella de almacenamiento en proceso | Alto (Requiere contenedores de almacenamiento) | Mínimo (flujo continuo) |
| Cambio de configuración | 30 - 45 minutos (Mecánico) |
Cómo reducir el riesgo al adquirir e instalar una transferencia
La adquisición de equipos de fabricación industrial pesada conlleva riesgos financieros y operativos inherentes. Un enfoque estructurado y riguroso para la selección, prueba e instalación de una línea de transferencia es fundamental para mitigar estos riesgos y garantizar que la inversión de capital cumpla con las especificaciones una vez implementada.
Especificaciones técnicas y pruebas de aceptación en fábrica
La base para una implementación exitosa del equipo es un documento de especificaciones técnicas muy detallado. Este contrato debe definir claramente los calibres de alambre, los anchos de tela, los tipos de adhesivo y las capacidades de producción esperadas. Antes de que la maquinaria salga de las instalaciones del fabricante, se debe ejecutar un protocolo exhaustivo de pruebas de aceptación en fábrica (FAT).
Una prueba de aceptación en fábrica (FAT) rigurosa generalmente implica una producción continua utilizando las materias primas exactas del comprador, enviadas al proveedor. Los criterios de aceptación deben estar estrictamente definidos; por ejemplo, el protocolo podría exigir una tasa de defectos inferior al 0,5 % durante la prueba y demostrar la capacidad de la máquina para alcanzar una producción objetivo de 120 resortes por minuto sin fallas críticas ni paradas imprevistas.
Preparación del sitio, capacitación del operador y repuestos.
Una instalación exitosa comienza mucho antes de que los contenedores lleguen al muelle de carga. La preparación del sitio es fundamental; los compradores deben asegurarse de que el piso de la fábrica esté nivelado y pueda soportar las cargas estructurales concentradas típicas, que pueden superar los 500 kg por metro cuadrado. Además, se debe instalar una fuente de alimentación dedicada y altamente estable (generalmente de 380 V, 50 Hz, trifásica) en el sitio de instalación para evitar caídas de voltaje que podrían provocar fallas en los servomotores sensibles.
Formación de operadores Esto es igualmente crucial para el éxito a largo plazo. Los proveedores suelen recomendar un mínimo de 40 horas de capacitación práctica para familiarizar al personal de mantenimiento interno con las interfaces HMI, la resolución de problemas de códigos de error y las rutinas diarias de mantenimiento preventivo. Además, asegurar un kit completo de repuestos junto con la entrega de la máquina —que incluya bocinas ultrasónicas consumibles, cuchillas de corte especializadas y sensores ópticos patentados— evita que el desgaste menor de los componentes se convierta en un tiempo de inactividad prolongado.
Seguridad, normas eléctricas, documentación y asistencia posventa.
El cumplimiento de las normas internacionales de seguridad eléctrica, como las certificaciones CE o UL, es fundamental para proteger al personal y cumplir con los requisitos de las aseguradoras corporativas. La línea de transferencia debe contar con protecciones físicas robustas para la maquinaria, enclavamientos de seguridad activos en todas las puertas de acceso y circuitos de parada de emergencia diseñados para una respuesta rápida.
La documentación completa, que incluye esquemas eléctricos totalmente traducidos, diagramas neumáticos y mapas lógicos de PLC, es vital para que los técnicos locales realicen reparaciones de forma independiente. Por último, los compradores deben priorizar a los proveedores que ofrecen documentación sólida. soporte postventa Incorpora capacidades de diagnóstico remoto. Las conexiones de red seguras permiten a los ingenieros del fabricante del equipo acceder a la máquina de forma remota, diagnosticar fallos del PLC en tiempo real y reducir drásticamente el tiempo medio de reparación (MTTR).
Cómo decidir si una línea de transferencia de resortes ensacados es
La decisión final de integrar lo avanzado fabricación de muelles ensacados La tecnología depende de un análisis financiero y estratégico exhaustivo. Los fabricantes deben sopesar cuidadosamente la importante inversión inicial frente al ahorro operativo a largo plazo y las ventajas competitivas que ofrece la maquinaria.
Costo del equipo, costo operativo y período de recuperación de la inversión.
Si bien la inversión inicial en una línea de transferencia totalmente automatizada (CAPEX) representa un desembolso considerable, la drástica reducción de los gastos operativos (OPEX) genera una rentabilidad muy atractiva. La aplicación intermitente de adhesivo de precisión, por sí sola, puede generar ahorros de hasta un 20 % en adhesivos termofusibles en comparación con los métodos de pulverización continua utilizados en sistemas manuales o semiautomáticos más antiguos.
Al combinar estos ahorros de materiales con las eficiencias operativas descritas anteriormente, las instalaciones de alto volumen suelen alcanzar un período de recuperación financiera estimado de entre 18 y 24 meses. Para calcular con precisión este retorno de la inversión, es necesario comparar los costos de producción unitarios actuales con los costos de automatización proyectados, teniendo en cuenta el consumo de energía de la máquina, el uso de aire comprimido y los gastos generales de mantenimiento anuales.
Expansión de la capacidad, combinación de productos y crecimiento a largo plazo.
Más allá del ahorro inmediato de costes, la inversión debe estar estrechamente alineada con la trayectoria de crecimiento a largo plazo y el posicionamiento en el mercado de la empresa. Una moderna línea de transferencia automatizada proporciona la agilidad de fabricación necesaria para adaptarse a la rápida evolución de la gama de productos. Los responsables de fábrica pueden cambiar fácilmente la producción entre colchones estándar, de 3 zonas, de 5 zonas y configuraciones complejas de 7 zonas mediante sencillas selecciones de recetas en el software, en lugar de tener que soportar días de revisiones mecánicas.
Esta flexibilidad inherente permite a los fabricantes captar con confianza segmentos minoristas premium de mayor margen sin sacrificar la eficiencia de alto volumen necesaria para las líneas de productos estándar. En definitiva, la ampliación de capacidad que posibilita la automatización garantiza la sostenibilidad de la planta a largo plazo. Asegura que la empresa pueda aumentar la producción rápidamente para satisfacer los picos de demanda estacionales, conseguir contratos hoteleros a gran escala y mantener una posición dominante en un mercado global de ropa de cama cada vez más competitivo.
Conclusiones clave
- Las conclusiones y fundamentos más importantes para la línea de transferencia de resorte de bolsillo
- Especificaciones, cumplimiento y comprobaciones de riesgos que conviene validar antes de comprometerse.
- Pasos prácticos y advertencias que los lectores pueden aplicar de inmediato.
Preguntas frecuentes
¿Cuándo debería una fábrica considerar una línea de transferencia de muelles ensacados?
Considere la automatización cuando la producción supere sistemáticamente las 500-800 unidades de colchones por turno, la manipulación manual genere cuellos de botella o los grandes pedidos minoristas requieran una entrega justo a tiempo y estable.
¿Qué rendimiento puede alcanzar una línea de transferencia de muelles ensacados avanzada?
Una línea de producción de alto volumen suele funcionar a una velocidad de 100 a 140 resortes por minuto por cabezal de bobinado y puede producir entre 2 y 3 unidades de resortes extragrandes por minuto, según el diseño.
¿Cómo reduce la automatización el tiempo de inactividad en la producción de colchones?
Los ajustes del servomotor basados en recetas acortan los tiempos de cambio de altura, diámetro y patrones de zonificación del resorte, reduciendo a menudo el tiempo de configuración de aproximadamente 45 minutos a menos de 10 minutos.
¿Qué módulos incluye una línea de transferencia de muelles ensacados?
Los módulos típicos incluyen desenrollado de alambre, enrollado de resorte, tratamiento térmico en línea, colocación de bolsillos en la tela, sellado ultrasónico, indexación de transferencia y ensamblaje con pegamento termofusible.
¿Por qué elegir los equipos de la línea de transferencia de muelles ensacados HJ para la producción en grandes volúmenes?
Los sistemas HJ permiten una producción de flujo continuo, reducen la manipulación de productos en proceso, mejoran la consistencia dimensional y ayudan a los fabricantes a aumentar la producción de colchones multizona de alta gama.
Referencias
- Las mejores máquinas de coser de muelles ensacados de doble alambre para 2025: Cómo elegir la...
- Línea de producción de muelles ensacados: Revolucionando los colchones...
- ¿Qué es un colchón de muelles ensacados? Beneficios, maquinaria y fabricación...
- Fabricante y mayorista de colchones de muelles de marca propia
- Acerca de la tecnología de máquinas de muelles ensacados
- La guía definitiva para máquinas de muelles de colchón: Pocket, Bonnell y Zig...
- Máquinas de muelles ensacados: la tecnología detrás de la personalización...
- Capacidad de la fábrica de colchones | Capacidad de producción...
- Informe de investigación de mercado de alambre para resortes de colchones 2034 - Dataintelo
- Mejorar la productividad en la fabricación de muelles ensacados en una fábrica de colchones...