
 +86-13989502277


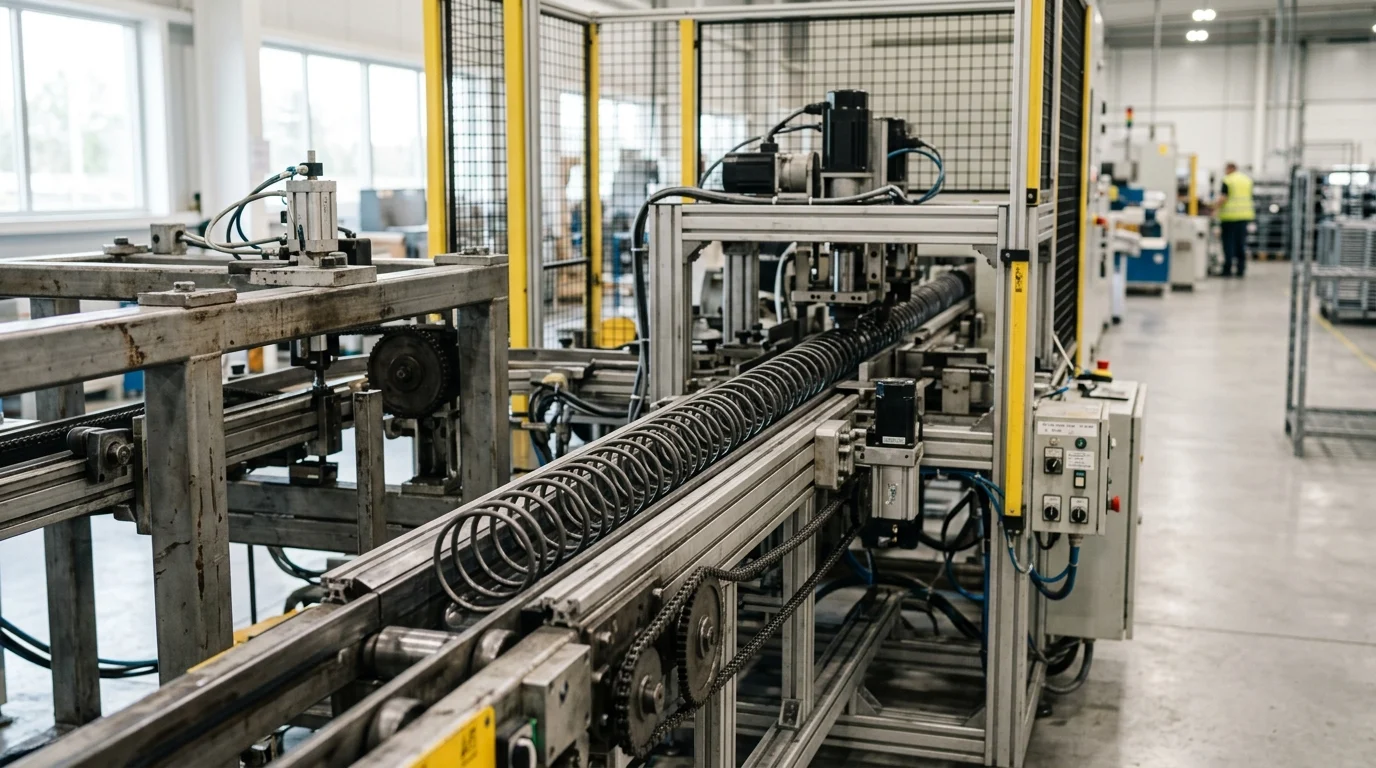
La velocidad de una línea de producción de colchones depende de su punto de transferencia más débil. Si bien se modernizan las máquinas de enrollado, anudado y ensamblaje, pero el sistema de manejo de resortes sigue siendo mecánico y lento, las fábricas pierden producción en cada turno. Tecnología moderna de transferencia de resortes Bonnell Este sistema aborda esta brecha mediante el uso de servomotores, control PLC, tolerancias más estrictas y una sincronización más fiable en toda la línea de producción. Para los fabricantes que comparan equipos de proveedores como HJ787, la clave no reside simplemente en la velocidad máxima, sino en el rendimiento sostenido, la reducción del tiempo de inactividad y la compatibilidad con las especificaciones de cables y resortes. Este artículo explica qué es importante al evaluar sistemas de transferencia de última generación y cómo la actualización adecuada puede mejorar el rendimiento, la consistencia y la eficiencia operativa a largo plazo.
¿Por qué actualizar una línea de transferencia de Bonnell Spring ahora es un problema?
La fabricación de colchones depende en gran medida de líneas de producción automatizadas, donde la eficiencia de la transferencia de resortes determina el rendimiento general de la fábrica. Actualizar un Línea de transferencia de Bonnell Spring Representa un imperativo estratégico fundamental para las instalaciones que buscan reducir la dependencia de la mano de obra y aumentar la productividad.
Los sistemas mecánicos tradicionales, que suelen operar a una capacidad máxima de entre 60 y 80 resortes por minuto, generan graves cuellos de botella al combinarse con las modernas ensambladoras de alta velocidad. La modernización de este puente garantiza que las bobinadoras primarias y las máquinas de anudado secundarias puedan operar a sus límites mecánicos reales sin escasez de material.
¿Cómo funciona la tecnología de línea de transferencia de resortes Bonnell de próxima generación?
Los sistemas de última generación abandonan la mecánica tradicional de levas en favor de servomotores multieje y controladores lógicos programables (PLC). Este cambio tecnológico permite realizar ajustes dinámicos sobre la marcha, reduciendo el desgaste mecánico y el tiempo de inactividad de la máquina en un 30 % en comparación con sus predecesores neumáticos o puramente mecánicos.
Los brazos de transferencia accionados por servomotores proporcionan perfiles de desaceleración y aceleración precisos. Este control de movimiento inteligente garantiza que los resortes de acero de alto contenido de carbono no se deformen ni se estiren durante el transporte, preservando así las especificaciones geométricas exactas necesarias para un ensamblaje posterior impecable.
¿Qué definiciones operativas deben aclararse antes de especificar?
Antes de especificar nuevos equipos, los ingenieros deben aclarar varias definiciones operativas para garantizar la compatibilidad en toda la planta de producción. La línea de transferencia se refiere específicamente al puente de automatización entre la bobinadora primaria y la ensambladora secundaria o la máquina de anudado, y es distinta de las bobinadoras propiamente dichas.
Las especificaciones técnicas deben tener en cuenta calibres de alambre que suelen oscilar entre 1,9 mm y 2,4 mm, y diámetros de cabeza de resorte que varían entre 65 mm y 90 mm. Definir estas restricciones geométricas y los requisitos de paso de transferencia con antelación evita costosos fallos de integración y atascos mecánicos durante la fase inicial de puesta en marcha.
¿Qué especificaciones técnicas son las más importantes en un Bonnell de próxima generación?
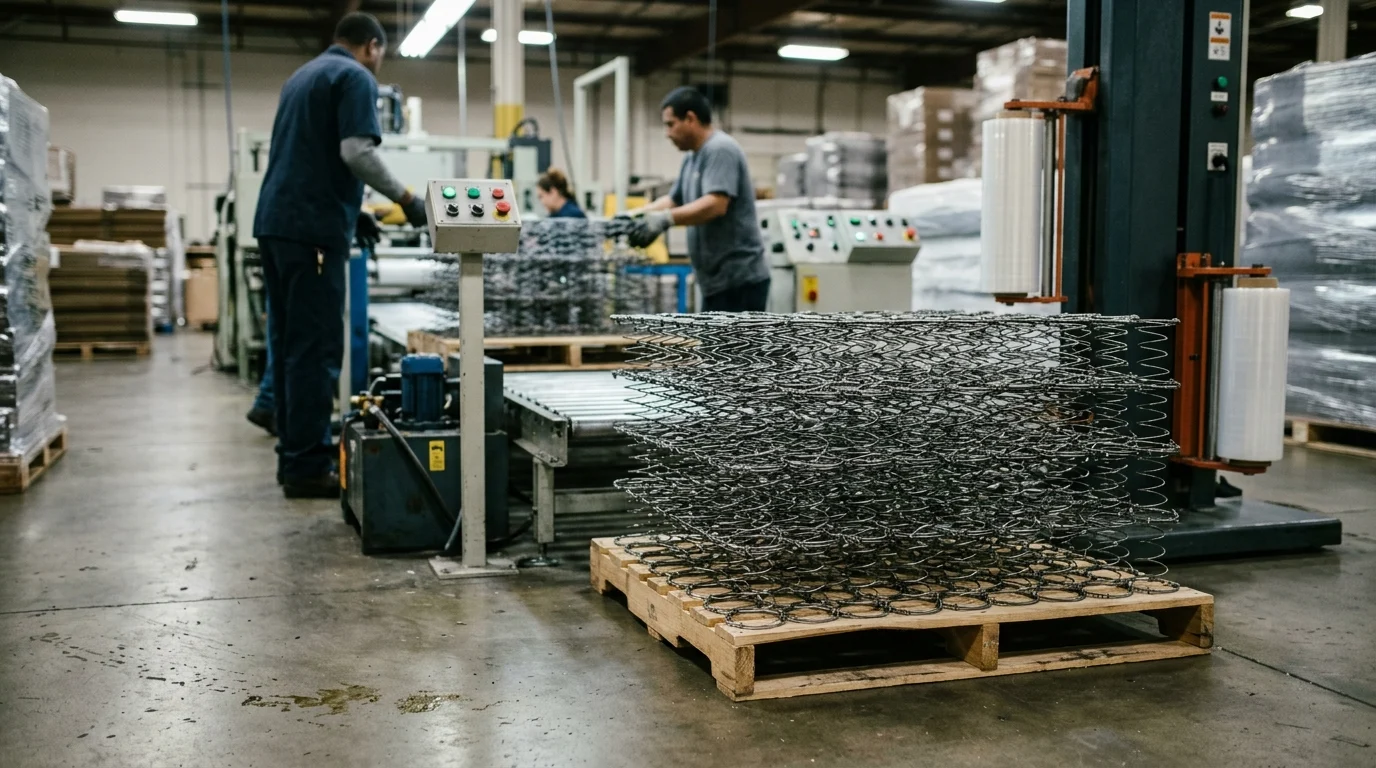
Evaluar un nuevo Línea de transferencia de Bonnell Spring requiere un análisis riguroso de las especificaciones técnicas. Los gerentes de planta deben ir más allá de las afirmaciones básicas de producción y examinar las arquitecturas de control subyacentes, las tolerancias mecánicas y las integraciones de sensores que garantizan un rendimiento sostenido durante una operación de varios turnos. Los modelos de alto rendimiento como el Muelle automático SX-200 La línea muestra cómo la ingeniería moderna logra estas tolerancias operativas más estrictas.
¿Cómo deberían los fabricantes evaluar la velocidad de transferencia?
La velocidad de transferencia es el indicador más visible, pero debe evaluarse junto con el rendimiento sostenido. Si bien las líneas modernas pueden alcanzar velocidades de 120 a 150 resortes por minuto, el factor crítico es la estabilidad del tiempo de ciclo, que debe mantenerse por debajo de 0,5 segundos por transferencia sin generar vibraciones en los resortes.
Los fabricantes deben solicitar datos empíricos sobre la velocidad de funcionamiento continua durante un turno estándar de 8 horas, en lugar de basarse únicamente en velocidades máximas teóricas. Un sistema que funciona de forma constante a 130 resortes por minuto sin fallos produce una mayor producción diaria que uno que alcanza un pico de 150 pero sufre microparadas frecuentes.
¿Qué automatización, control servo, sensor?
La automatización en las líneas de transferencia modernas depende en gran medida del control servo de bucle cerrado, que utiliza principios robóticos de 4 o 6 ejes para manipular los resortes. Los codificadores de alta resolución proporcionan información en tiempo real al PLC, lo que permite que la máquina corrija automáticamente las desviaciones de posición con una tolerancia de hasta ±0,5 mm.
Además, se utilizan sensores infrarrojos y láser a lo largo del recorrido de transferencia para detectar instantáneamente resortes faltantes o deformados. Al detectarlos, el sistema rechaza automáticamente la unidad defectuosa sin detener la línea, reduciendo así la tasa de defectos de nudos aguas abajo a menos del 0,05 %.
¿Qué tabla comparativa debería servir para evaluar los sistemas de transferencia heredados?
Para comprender plenamente el avance tecnológico, es fundamental comparar los sistemas mecánicos tradicionales con las líneas servoaccionadas de última generación. La siguiente comparación pone de manifiesto las diferencias cuantitativas en rendimiento y métricas operativas.
| Especificación | Transferencia mecánica heredada | Transferencia de servomotores de próxima generación |
|---|---|---|
| Velocidad máxima | 60 - 80 resortes/min | 120 - 150 resortes/min |
| Precisión posicional | ± 3,0 mm | ± 0,5 mm |
| Tasa de defectos | 1,5% - 2,0% | |
| Tiempo de cambio | 45 - 60 minutos | 5 - 10 minutos (controlado por HMI) |
| Consumo de energía | 18 kW (carga continua) | 12 kW (carga variable) |
¿Cómo cambia la producción una actualización de la línea de transferencia de Bonnell Spring?
La implementación de una línea de transferencia sofisticada altera radicalmente la dinámica de la planta de producción. Al eliminar las limitaciones mecánicas de la maquinaria antigua, las instalaciones suelen ver cómo su Eficiencia General de los Equipos (OEE) aumenta de un estancado 65 % a más del 85 %, transformando el alambre en bruto en unidades de resortes internos terminadas con una fluidez sin precedentes.
¿Dónde se encuentran la precisión de la transferencia y la consistencia del cable?
La precisión en la transferencia influye directamente en la uniformidad del alambre y en la integridad estructural del colchón final. Cuando un resorte se transfiere con una tolerancia de ±1 mm, entra en la fase de anudado perfectamente alineado, lo que evita microfracturas y puntos de tensión en el alambre de acero con alto contenido de carbono.
Esta consistencia garantiza que el alambre con una resistencia a la tracción de 1500 a 1800 N/mm² mantenga sus propiedades de carga. Al evitar la manipulación brusca durante el transporte, se conserva el temple inherente del alambre, lo que prolonga la vida útil del colchón y previene el hundimiento prematuro.
¿Cómo debería integrarse la línea mejorada con el enrollado y el anudado?
Las líneas modernizadas deben integrarse a la perfección con las bobinadoras anteriores y las ensambladoras posteriores mediante protocolos de transporte sincronizados. Las unidades de transferencia modernas actúan como amortiguadores inteligentes, utilizando variadores de frecuencia (VFD) para igualar la velocidad y el paso exactos de la maquinaria adyacente.
Muchos sistemas avanzados incorporan una zona acumuladora con capacidad para entre 15 y 30 resortes. Esta capacidad de almacenamiento permite que la bobinadora siga funcionando brevemente si la ensambladora encuentra un atasco momentáneo, eliminando así las dependencias de parada brusca inmediata que afectan a las líneas de producción tradicionales y rígidas.
¿Qué pasos prácticos de implementación reducen el tiempo de inactividad durante una falla?
La implementación práctica requiere una planificación meticulosa para minimizar el tiempo de inactividad de la fábrica durante el cambio. Los fabricantes deben exigir una planificación integral. Pruebas de aceptación del sitio (SAT) y un plan de instalación por fases de su proveedor de equipos.
Una actualización bien ejecutada suele completarse en un plazo de 48 a 72 horas. Esta rápida implementación solo es posible si las conexiones eléctricas, las líneas neumáticas que operan a 0,6-0,8 MPa y los puntos de anclaje al suelo se han preparado previamente según los planos originales del fabricante.
¿Qué factores de costo, abastecimiento y cumplimiento deben guiar a Bonnell Spring?
La asignación de capital para maquinaria industrial exige un análisis exhaustivo de los costos, la logística de abastecimiento global y el estricto cumplimiento normativo. Actualización equipos para la fabricación de resortes Se trata de una inversión de capital significativa, que suele oscilar entre 50.000 y 150.000 dólares, dependiendo de la complejidad de la automatización de la línea, el conjunto de sensores y los requisitos de integración.
¿Cómo deben comparar los compradores el costo de capital y el mantenimiento del ciclo de vida?
Los compradores deben evaluar el costo total de propiedad (CTP) en lugar de solo el precio inicial. Las máquinas de última generación suelen utilizar motores de alta eficiencia que reducen el consumo eléctrico entre un 15 % y un 20 %, disminuyendo un consumo estándar de 18 kW a una carga variable optimizada de 12 kW.
Además, la eliminación de levas mecánicas complejas y cilindros neumáticos reduce los costos anuales de mantenimiento, repuestos y lubricación en un promedio de $10,000. Estos ahorros operativos modifican significativamente el modelo financiero del ciclo de vida, lo que facilita la justificación del mayor costo de capital inicial.
¿Qué criterios de evaluación de proveedores ayudan a verificar la fiabilidad de la máquina?
La evaluación de proveedores requiere verificar métricas de confiabilidad empíricas y soporte postinstalación infraestructura. Los equipos de adquisiciones deben exigir un tiempo medio entre fallos (MTBF) superior a 5.000 horas y verificar que la instalación cuente con certificaciones de fabricación ISO 9001 vigentes.
Además, el proveedor debe garantizar la disponibilidad de repuestos durante un mínimo de 10 años. Es fundamental asegurar que los servomotores patentados, las pantallas HMI localizadas o los módulos PLC específicos no queden obsoletos para evitar que toda la línea de producción quede inoperativa debido a la falla de un solo componente.
¿Qué seguridad eléctrica?
El cumplimiento de las normas internacionales de seguridad eléctrica es indispensable para las instalaciones de fabricación modernas. Las líneas de producción modernizadas deben contar con la marca CE para los mercados europeos o paneles eléctricos con certificación UL para cumplir con los requisitos operativos y de seguros de Norteamérica.
La seguridad laboral también mejora drásticamente con los equipos modernos. Los cerramientos acústicos reducen el ruido operativo de unos ensordecedores 95 dB a unos manejables 80 dB, mientras que las puertas de seguridad con enclavamiento cortan inmediatamente la energía en 100 milisegundos si se abren, lo que garantiza el estricto cumplimiento de las normas de OSHA y protege a los operarios.
¿Cómo deberían los fabricantes decidir si se debe transferir un nuevo resorte Bonnell?
Decidir cuándo y cómo implementar nueva tecnología de transferencia Esto determina la trayectoria competitiva de una fábrica. Los gerentes de producción y los responsables financieros deben colaborar para construir un marco de decisión sólido que equilibre las limitaciones de capital inmediatas con los requisitos de producción a largo plazo y las demandas del mercado.
¿Qué modelo de retorno de la inversión debería comparar las ganancias de producción?
Un modelo integral de retorno de la inversión (ROI) debe contemplar tanto las ganancias directas en la producción como el ahorro en costos indirectos. Las instalaciones que aumentan su capacidad de 80 a 140 resortes por minuto suelen recuperar su inversión en un período de entre 14 y 24 meses. La siguiente tabla ilustra un modelo típico de ahorro operativo para una instalación de tamaño mediano que opera en dos turnos.
| Métrica de retorno de la inversión | Línea base del sistema heredado | Sistema de servomotores mejorado | Impacto financiero anual |
|---|---|---|---|
| Producción por turno | 35.000 resortes | 65.000 resortes | Potencial de ingresos superior al 85% |
| Costo de desechos/defectos | $15,000 al año | $1.500 al año | Ahorro de $13,500 |
| Gastos operativos de mantenimiento | $22,000 al año | 8.000 dólares al año | Ahorro de $14,000 |
| Costo de la energía | $18,500 al año | $14,800 al año | Ahorro de $3,700 |
¿Cuándo se realiza un reemplazo completo de la línea de transferencia de resortes Bonnell?
La decisión de reemplazar completamente el bobinado o realizar una modernización parcial depende en gran medida de la antigüedad, el estado y la compatibilidad digital del bobinador principal. Si el bobinador actual tiene menos de cinco años y es capaz de producir a alta velocidad, puede ser suficiente con instalar un mecanismo de brazo de transferencia moderno y actualizar el PLC.
Sin embargo, si la línea completa supera los 10 años de funcionamiento continuo, se recomienda encarecidamente su sustitución total. Combinar una línea de transferencia de alta velocidad de última generación con una bobinadora antigua suele provocar que las fallas mecánicas anteriores obstaculicen el nuevo módulo, lo que genera fallos en el sistema y eleva la tasa de desperdicio general por encima del 15 %.
¿Qué marco de decisión final ayuda a alinear la transferencia de tecnología con
El marco de decisión final debe alinear la tecnología de transferencia elegida con la hoja de ruta de productos general de la empresa. Si los futuros diseños de colchones requieren resortes internos zonificados complejos con diferentes calibres y alturas de alambre, la línea de transferencia debe contar con la flexibilidad programable para cambiar los parámetros instantáneamente a través de la interfaz hombre-máquina (HMI).
En definitiva, invertir en capacidades de transferencia de última generación transforma una planta, pasando del mantenimiento reactivo a la fabricación proactiva y de alto rendimiento. Al garantizar tolerancias estrictas, reducir el consumo de energía y maximizar la productividad, los fabricantes de colchones pueden mantener una posición dominante y rentable en la altamente competitiva cadena de suministro global de ropa de cama.
Conclusiones clave
- Compare la velocidad de funcionamiento sostenida durante 8 horas, no solo la producción máxima, porque una velocidad estable de 130 resortes por minuto puede superar a una línea más rápida con paradas frecuentes.
- Priorice los sistemas de transferencia accionados por servomotores y controlados por PLC para reducir el desgaste mecánico y mejorar la precisión del movimiento durante la manipulación de resortes a alta velocidad.
- Antes de especificar el equipo, verifique el calibre del cable (de 1,9 mm a 2,4 mm) y el diámetro de la cabeza del resorte (de 65 mm a 90 mm) para evitar problemas de integración.
- Utilice tecnología de transferencia moderna para reducir la brecha entre las máquinas bobinadoras y las ensambladoras, especialmente cuando las líneas de producción tradicionales están limitadas a entre 60 y 80 resortes por minuto.
- Evalúe la integración de sensores y las funciones de control de bucle cerrado, ya que ayudan a prevenir la deformación de los resortes, los atascos y la falta de material durante la producción.
Preguntas frecuentes
¿Por qué debería una fábrica de colchones modernizar su línea de transferencia de muelles Bonnell?
La modernización elimina los cuellos de botella entre las bobinadoras y las ensambladoras, reduce la dependencia de la mano de obra y ayuda a que los equipos modernos funcionen más cerca de su verdadera capacidad.
¿Qué tan rápidas son las modernas líneas de transferencia de resortes Bonnell?
Los sistemas de última generación suelen alcanzar entre 120 y 150 resortes por minuto, en comparación con los aproximadamente 60 a 80 resortes por minuto de muchas líneas mecánicas tradicionales.
¿Qué papel desempeñan los servomotores en la tecnología de transferencia?
Los servomotores permiten una aceleración, desaceleración y posicionamiento controlados, lo que ayuda a transferir los resortes de manera fluida sin estiramientos, deformaciones ni desgaste mecánico frecuente.
¿Qué especificaciones deben confirmarse antes de comprar una nueva línea?
Antes de la puesta en marcha, confirme el calibre del cable, el diámetro del cabezal del resorte, el paso de transferencia, la compatibilidad con la máquina posterior, la velocidad de funcionamiento, la configuración del sensor y la arquitectura de control.
¿Es la velocidad máxima la métrica de rendimiento más importante?
No. Mantener un nivel de producción constante durante un turno de 8 horas es más importante que un pico de velocidad puntual, ya que las microparadas pueden reducir la producción diaria total.